[1]
Zhang, J.; Zhang, Y. Y. Carbon Nanotubes: Growth Mechanism and Structural Control. Beijing : Science Press , 2019 .
[本文引用: 1]
张锦, 张莹莹 碳纳米管的结构控制生长 , 北京 : 科学出版社 , 2019 .
[本文引用: 1]
[2]
Bai, Y. X.; Zhang, R. F.; Ye, X.; Zhu, Z. X.; Xie, H. H.; Shen, B. Y.; Cai, D. L.; Liu, B. F.; Zhang, C. X.; Jia, Z.; et al. Nat. Nanotechnol. 2018 , 13 , 589 .
DOI:10.1038/s41565-018-0141-z
[本文引用: 4]
[3]
Peng, B.; Locascio, M.; Zapol, P.; Li, S. Y.; Mielke, S. L.; Schatz, G. C.; Espinosa, H. D. Nat. Nanotechnol. 2008 , 3 , 626 .
DOI:10.1038/nnano.2008.211
[本文引用: 1]
[4]
Ebbesen, T.; Lezec, H.; Hiura, H.; Bennett, J.; Ghaemi, H.; Thio, T. Nature 1996 , 382 , 54 .
DOI:10.1038/382054a0
[本文引用: 2]
[7]
Wei, B. Q.; Vajtai, R.; Ajayan, P. M. Appl. Phys. Lett. 2001 , 79 , 1172 .
DOI:10.1063/1.1396632
[11]
Li, Q. W.; Zhao, J. N.; Zhang, X. H. J. Textile Res. 2018 , 39 , 145 .
DOI:10.13475/j.fzxb.20180806607
李清文, 赵静娜, 张骁骅 纺织学报 , 2018 , 39 , 145 .
DOI:10.13475/j.fzxb.20180806607
[12]
Vigolo, B.; Penicaud, A.; Coulon, C.; Sauder, C.; Pailler, R.; Journet, C.; Bernier, P.; Poulin, P. Science 2000 , 290 , 1331 .
DOI:10.1126/science.290.5495.1331
[本文引用: 4]
[15]
Wang, H. M.; He, M. S.; Zhang, Y. Y. Acta Phys. -Chim. Sin. 2019 , 35 , 1207 .
DOI:10.3866/PKU.WHXB201811011
[本文引用: 1]
王灏珉, 何茂帅, 张莹莹 物理化学学报 , 2019 , 35 , 1207 .
DOI:10.3866/PKU.WHXB201811011
[本文引用: 1]
[17]
Taylor, L. W.; Dewey, O. S.; Headrick, R. J.; Komatsu, N.; Peraca, N. M.; Wehmeyer, G.; Kono, J.; Pasquali, M. Carbon 2021 , 171 , 689 .
DOI:10.1016/j.carbon.2020.07.058
[本文引用: 11]
[18]
Li, Q. W.; Lv, W. B.; Zhang, X. H.; Zhang, Y. Y. Carbon Nanotube Fiber. Beijing : National Defense Industry Press , 2018 .
[本文引用: 1]
李清文, 吕卫帮, 张骁骅, 张永毅 碳纳米管纤维 , 北京 : 国防工业出版社 , 2018 .
[本文引用: 1]
[19]
Xie, D.; Zhang, J. S.; Pan, G. X.; Li, H. G.; Xie, S. L.; Wang, S. S.; Fan, H. B.; Cheng, F. L.; Xia, X. H. ACS Appl. Mater. Interfaces. 2019 , 11 , 18662 .
DOI:10.1021/acsami.9b05667
[20]
Lu, Q.; Zou, X.; Liao, K.; Ran, R.; Zhou, W.; Ni, M.; Shao, Z. Carbon Energy 2020 , 2 , 461 .
DOI:10.1002/cey2.50
[21]
Liang, X. Q.; Chen, M. H.; Pan, G. X.; Wu, J. B.; Xia, X. H. Funct. Mater. Lett. 2019 , 12 , 1950049 .
DOI:10.1142/s1793604719500498
[24]
Ericson, L. M.; Fan, H.; Peng, H. Q.; Davis, V. A.; Zhou, W.; Sulpizio, J.; Wang, Y. H.; Booker, R.; Vavro, J.; Guthy, C.; et al. Science 2004 , 305 , 1447 .
DOI:10.1126/science.1101398
[本文引用: 4]
[25]
Behabtu, N.; Young, C. C.; Tsentalovich, D. E.; Kleinerman, O.; Wang, X.; Ma, A. W. K.; Bengio, E. A.; ter Waarbeek, R. F.; de Jong, J. J.; Hoogerwerf, R. E.; et al. Science 2013 , 339 , 182 .
DOI:10.1126/science.1228061
[本文引用: 12]
[29]
Liu, K.; Sun, Y.; Chen, L.; Feng, C.; Feng, X.; Jiang, K.; Zhao, Y.; Fan, S. Nano Lett. 2008 , 8 , 700 .
DOI:10.1021/nl0723073
[本文引用: 1]
[31]
Liu, K.; Sun, Y. H.; Zhou, R. F.; Zhu, H. Y.; Wang, J. P.; Liu, L.; Fan, S. S.; Jiang, K. L. Nanotechnology. 2010 , 21 , 045708 .
DOI:10.1088/0957-4484/21/4/045708
[本文引用: 7]
[33]
Li, Q.; Zhang, X.; DePaula, R. F.; Zheng, L.; Zhao, Y.; Stan, L.; Holesinger, T. G.; Arendt, P. N.; Peterson, D. E.; Zhu, Y. T. Adv. Mater. 2006 , 18 , 3160 .
DOI:10.1002/adma.200601344
[本文引用: 4]
[34]
Zhang, X.; Li, Q.; Holesinger, T. G.; Arendt, P. N.; Huang, J.; Kirven, P. D.; Clapp, T. G.; DePaula, R. F.; Liao, X.; Zhao, Y.; et al. Adv. Mater. 2007 , 19 , 4198 .
DOI:10.1002/adma.200700776
[本文引用: 2]
[35]
Di, J.; Hu, D.; Chen, H.; Yong, Z.; Chen, M.; Feng, Z.; Zhu, Y.; Li, Q. ACS Nano 2012 , 6 , 5457 .
DOI:10.1021/nn301321j
[本文引用: 1]
[36]
Zhang, M.; Fang, S. L.; Zakhidov, A. A.; Lee, S. B.; Aliev, A. E.; Williams, C. D.; Atkinson, K. R.; Baughman, R. H. Science 2005 , 309 , 1215 .
DOI:10.1126/science.1115311
[37]
Inoue, Y.; Suzuki, Y.; Minami, Y.; Muramatsu, J.; Shimamura, Y.; Suzuki, K.; Ghemes, A.; Okada, M.; Sakakibara, S.; Mimura, F.; Naito, K. Carbon 2011 , 49 , 2437 .
DOI:10.1016/j.carbon.2011.02.010
[38]
Chen, T.; Wang, S. T.; Yang, Z. B.; Feng, Q. Y.; Sun, X. M.; Li, L.; Wang, Z. S.; Peng, H. S. Angew. Chem. Int. Edit. 2011 , 50 , 1815 .
DOI:10.1002/anie.201003870
[本文引用: 1]
[39]
Zhao, J.; Zhang, X.; Di, J.; Xu, G.; Yang, X.; Liu, X.; Yong, Z.; Chen, M.; Li, Q. Small 2010 , 6 , 2612 .
DOI:10.1002/smll.201001120
[本文引用: 7]
[40]
Li, S.; Zhang, X.; Zhao, J.; Meng, F.; Xu, G.; Yong, Z.; Jia, J.; Zhang, Z.; Li, Q. Compos. Sci. Technol. 2012 , 72 , 1402 .
DOI:10.1016/j.compscitech.2012.05.013
[本文引用: 4]
[41]
Zhong, X. H.; Li, Y. L.; Liu, Y. K.; Qiao, X. H.; Feng, Y.; Liang, J.; Jin, J.; Zhu, L.; Hou, F.; Li, J. Y. Adv. Mater. 2010 , 22 , 692 .
DOI:10.1002/adma.200902943
[本文引用: 7]
[44]
Cheng, H. M.; Li, F.; Su, G.; Pan, H. Y.; He, L. L.; Sun, X.; Dresselhaus, M. S. Appl. Phys. Lett. 1998 , 72 , 3282 .
DOI:10.1063/1.121624
[本文引用: 1]
[46]
Feng, J. M. Fabrication of Continuous Carbon Nanotube Fibers by a Safe CVD Method. Ph. D. Dissertation, Tianjin University, Tianjin, 2012
[本文引用: 1]
冯建民. 安全化学气相法制备连续碳纳米管纤维[D]. 天津: 天津大学, 2012.
[本文引用: 1]
[48]
Zhou, T.; Niu, Y.; Li, Z.; Li, H.; Yong, Z.; Wu, K.; Zhang, Y.; Li, Q. Mater. Design. 2021 , 203 , 109557 .
DOI:10.1016/j.matdes.2021.109557
[本文引用: 3]
[52]
Bai, Y.; Yue, H.; Wang, J.; Shen, B.; Sun, S.; Wang, S.; Wang, H.; Li, X.; Xu, Z.; Zhang, R.; Wei, F. Science 2020 , 369 , 1104 .
DOI:10.1126/science.aay5220
[本文引用: 1]
[56]
Zhao, J. N. Study of Mechanical Properties of Various Assembled Carbon Nanotube Fibers. Ph. D. Dissertation, Soochow University, Suzhou, 2016
[本文引用: 1]
赵静娜. 碳纳米管纤维的组装结构调控及其力学性能研究[D]. 苏州: 苏州大学, 2016.
[本文引用: 1]
[58]
Jia, J.; Zhao, J.; Xu, G.; Di, J.; Yong, Z.; Tao, Y.; Fang, C.; Zhang, Z.; Zhang, X.; Zheng, L.; Li, Q. Carbon 2011 , 49 , 1333 .
DOI:10.1016/j.carbon.2010.11.054
[本文引用: 3]
[59]
Weller, L.; Smail, F. R.; Elliott, J. A.; Windle, A. H.; Boies, A. M.; Hochgreb, S. Carbon 2019 , 146 , 789 .
DOI:10.1016/j.carbon.2019.01.091
[60]
Jung, D. W.; Lee, K. H.; Kim, J. H.; Burk, D.; Overzet, L. J.; Lee, G. S.; Kong, S. H. J. Nanosci. Nanotechnol. 2012 , 12 , 5663 .
DOI:10.1166/jnn.2012.6349
[61]
Zhang, S. C.; Zhang, N.; Zhang, J. Acta Phys. -Chim. Sin. 2020 , 36 , 54 .
DOI:10.3866/PKU.WHXB201907021
[本文引用: 1]
张树辰, 张娜, 张锦 物理化学学报 , 2020 , 36 , 54 .
DOI:10.3866/PKU.WHXB201907021
[本文引用: 1]
[64]
Beese, A. M.; Wei, X.; Sarkar, S.; Ramachandramoorthy, R.; Roenbeck, M. R.; Moravsky, A.; Ford, M.; Yavari, F.; Keane, D. T.; Loutfy, R. O.; et al. ACS Nano 2014 , 8 , 11454 .
DOI:10.1021/nn5045504
[本文引用: 1]
[65]
Liu, Q. L.; Li, M.; Gu, Y. Z.; Zhang, Y. Y.; Wang, S. K.; Li, Q. W.; Zhang, Z. G. Nanoscale 2014 , 6 , 4338 .
DOI:10.1039/c3nr06704a
[本文引用: 2]
[66]
Vigolo, B.; Poulin, P.; Lucas, M.; Launois, P.; Bernier, P. Appl. Phys. Lett. 2002 , 81 , 1210 .
DOI:10.1063/1.1497706
[本文引用: 2]
[72]
Tsentalovich, D. E.; Headrick, R. J.; Mirri, F.; Hao, J.; Behabtu, N.; Young, C. C.; Pasquali, M. ACS Appl. Mater. Interfaces. 2017 , 9 , 36189 .
DOI:10.1021/acsami.7b10968
[本文引用: 7]
[74]
Zhang, X.; Li, Q.; Tu, Y.; Li, Y.; Coulter, J. Y.; Zheng, L.; Zhao, Y.; Jia, Q.; Peterson, D. E.; Zhu, Y. Small 2007 , 3 , 244 .
DOI:10.1002/smll.200600368
[本文引用: 2]
[79]
Davis, V. A.; Parra-Vasquez, A. N. G.; Green, M. J.; Rai, P. K.; Behabtu, N.; Prieto, V.; Booker, R. D.; Schmidt, J.; Kesselman, E.; Zhou, W.; et al. Nat. Nanotechnol. 2009 , 4 , 830 .
DOI:10.1038/nnano.2009.302
[本文引用: 1]
[80]
Zhou, W.; Vavro, J.; Guthy, C.; Winey, K. I.; Fischer, J. E.; Ericson, L. M.; Ramesh, S.; Saini, R.; Davis, V. A.; Kittrell, C.; et al. J. Appl. Phys. 2004 , 95 , 649 .
DOI:10.1063/1.1627457
[本文引用: 1]
[82]
Wang, J. J.; Zhao, J. N.; Qiu, L.; Li, F. C.; Xu, C. L.; Wu, K. J.; Wang, P. F.; Zhang, X. H.; Li, Q. W. RSC Adv. 2020 , 10 , 18715 .
DOI:10.1039/d0ra02675a
[本文引用: 1]
[83]
Wang, X.; Bradford, P. D.; Liu, W.; Zhao, H.; Inoue, Y.; Maria, J. P.; Li, Q.; Yuan, F. G.; Zhu, Y. Compos. Sci. Technol. 2011 , 71 , 1677 .
DOI:10.1016/j.compscitech.2011.07.023
[本文引用: 1]
[86]
Han, Y.; Zhang, X.; Yu, X.; Zhao, J.; Li, S.; Liu, F.; Gao, P.; Zhang, Y.; Zhao, T.; Li, Q. Sci. Rep. 2015 , 5 , 11533 .
DOI:10.1038/srep11533
[本文引用: 4]
[87]
Miaudet, P.; Badaire, S.; Maugey, M.; Derre, A.; Pichot, V.; Launois, P.; Poulin, P.; Zakri, C. Nano Lett. 2005 , 5 , 2212 .
DOI:10.1021/nl051419w
[本文引用: 2]
[88]
Liu, J.; Gong, W.; Yao, Y.; Li, Q.; Jiang, J.; Wang, Y.; Zhou, G.; Qu, S.; Lu, W. Compos. Sci. Technol. 2018 , 164 , 290 .
DOI:10.1016/j.compscitech.2018.06.003
[本文引用: 2]
[89]
Lee, J.; Lee, D. M.; Jung, Y.; Park, J.; Lee, H. S.; Kim, Y. K.; Park, C. R.; Jeong, H. S.; Kim, S. M. Nat. Commun. 2019 , 10 , 2962 .
DOI:10.1038/s41467-019-10998-0
[本文引用: 5]
[91]
Cho, H.; Lee, H.; Oh, E.; Lee, S. H.; Park, J.; Park, H. J.; Yoon, S. B.; Lee, C. H.; Kwak, G. H.; Lee, W. J.; et al. Carbon 2018 , 136 , 409 .
DOI:10.1016/j.carbon.2018.04.071
[本文引用: 1]
[92]
Oh, E.; Cho, H.; Kim, J.; Kim, J. E.; Yi, Y.; Choi, J.; Lee, H.; Im, Y. H.; Lee, K. H.; Lee, W. J. ACS Appl. Mater. Interfaces. 2020 , 12 , 13107 .
DOI:10.1021/acsami.9b19861
[本文引用: 2]
[94]
Han, B. S.; Xue, X.; Zhao, Z. Y.; Niu, T.; Qu, H. T.; Xu, Y. J.; Hou, H. L. J. Mater. Eng. 2018 , 46 , 37 .
DOI:10.11868/j.issn.1001-4381.2016.001159
[本文引用: 1]
韩宝帅, 薛祥, 赵志勇, 牛涛, 曲海涛, 徐严谨, 侯红亮 材料工程 , 2018 , 46 , 37 .
DOI:10.11868/j.issn.1001-4381.2016.001159
[本文引用: 1]
[95]
Wu, T. An Investigation of the Preparation and Properties of High Performance Carbon Nanotube Fiber. Ph. D. Dissertation, Shanghai Jiao Tong University, Shanghai, 2017
[本文引用: 1]
武桐. 高性能碳纳米管纤维的制备及性能研究[D]. 上海: 上海交通大学, 2017.
[本文引用: 1]
[96]
Alvarenga, J.; Jarosz, P. R.; Schauerman, C. M.; Moses, B. T.; Landi, B. J.; Cress, C. D.; Raffaelle, R. P. Appl. Phys. Lett. 2010 , 97 , 182106 .
DOI:10.1063/1.3506703
[本文引用: 4]
[97]
Han, B. S.; Xue, X.; Xu, Y. J.; Zhao, Z. Y.; Guo, E. Y.; Liu, C.; Luo, L. S.; Hou, H. L. Carbon 2017 , 122 , 496 .
DOI:10.1016/j.carbon.2017.04.072
[本文引用: 2]
[98]
Liu, G.; Zhao, Y.; Deng, K.; Liu, Z.; Chu, W.; Chen, J.; Yang, Y.; Zheng, K.; Huang, H.; Ma, W.; et al. Nano Lett. 2008 , 8 , 1071 .
DOI:10.1021/nl073007o
[本文引用: 3]
[102]
Hou, G.; Wang, G.; Deng, Y.; Zhang, J.; Nshimiyimana, J. P.; Chi, X.; Hu, X.; Chu, W.; Dong, H.; Zhang, Z.; Liu, L.; Sun, L. RSC Adv. 2016 , 6 , 97012 .
DOI:10.1039/c6ra21238g
[本文引用: 2]
[103]
Qiu, J.; Terrones, J.; Vilatela, J. J.; Vickers, M. E.; Elliott, J. A.; Windle, A. H. ACS Nano 2013 , 7 , 8412 .
DOI:10.1021/nn401337m
[本文引用: 1]
[104]
Kis, A.; Csanyi, G.; Salvetat, J. P.; Lee, T. N.; Couteau, E.; Kulik, A. J.; Benoit, W.; Brugger, J.; Forro, L. Nat. Mater. 2004 , 3 , 153 .
DOI:10.1038/nmat1076
[本文引用: 2]
[106]
Miller, S. G.; Williams, T. S.; Baker, J. S.; Sola, F.; Lebion-Colon, M.; McCorkle, L. S.; Wilmoth, N. G.; Gaier, J.; Chen, M.; Meador, M. A. ACS Appl. Mater. Interfaces. 2014 , 6 , 6120 .
DOI:10.1021/am4058277
[107]
Di, J. T.; Fang, S. L.; Moura, F. A.; Galvao, D. S.; Bykova, J.; Aliev, A.; de Andrade, M. J.; Lepro, X.; Li, N.; Haines, C.; et al. Adv. Mater. 2016 , 28 , 6598 .
DOI:10.1002/adma.201600628
[本文引用: 3]
[108]
Fang, C.; Zhao, J.; Jia, J.; Zhang, Z.; Zhang, X.; Li, Q. Appl. Phys. Lett. 2010 , 97 , 181906 .
DOI:10.1063/1.3511451
[本文引用: 1]
[110]
Lin, X. Y.; Zhao, W.; Zhou, W. B.; Liu, P.; Luo, S.; Wei, H. M.; Yang, G. Z.; Yang, J. H.; Cui, J.; Yu, R. C.; et al. ACS Nano 2017 , 11 , 1257 .
DOI:10.1021/acsnano.6b04855
[本文引用: 2]
[111]
Nam, K. H.; Im, Y. O.; Park, H. J.; Lee, H.; Park, J.; Jeong, S.; Kim, S. M.; You, N. H.; Choi, J. H.; Han, H.; et al. Compos. Sci. Technol. 2017 , 153 , 136 .
DOI:10.1016/j.compscitech.2017.10.014
[本文引用: 1]
[114]
Shin, M. K.; Lee, B.; Kim, S. H.; Lee, J. A.; Spinks, G. M.; Gambhir, S.; Wallace, G. G.; Kozlov, M. E.; Baughman, R. H.; Kim, S. J. Nat. Commun. 2012 , 3 , 650 .
DOI:10.1038/ncomms1661
[本文引用: 1]
[115]
Ryu, S.; Lee, Y.; Hwang, J. W.; Hong, S.; Kim, C.; Park, T. G.; Lee, H.; Hong, S. H. Adv. Mater. 2011 , 23 , 1971 .
DOI:10.1002/adma.201004228
[本文引用: 3]
[116]
Ryu, S.; Chou, J. B.; Lee, K.; Lee, D.; Hong, S. H.; Zhao, R.; Lee, H.; Kim, S. G. Adv. Mater. 2015 , 27 , 3250 .
DOI:10.1002/adma.201500914
[本文引用: 5]
[118]
Song, Y. H.; Di, J. T.; Zhang, C.; Zhao, J. N.; Zhang, Y. Y.; Hu, D. M.; Li, M.; Zhang, Z. G.; Wei, H. Z.; Li, Q. W. Nanoscale 2019 , 11 , 13909 .
DOI:10.1039/c9nr03400e
[本文引用: 2]
[119]
Liu, W.; Zhang, X.; Xu, G.; Bradford, P. D.; Wang, X.; Zhao, H.; Zhang, Y.; Jia, Q.; Yuan, F. G.; Li, Q.; et al. Carbon 2011 , 49 , 4786 .
DOI:10.1016/j.carbon.2011.06.089
[本文引用: 1]
[124]
Kim, J. W.; Siochi, E. J.; Carpena-Nunez, J.; Wise, K. E.; Connell, J. W.; Lin, Y.; Wincheski, R. A. ACS Appl. Mater. Interfaces. 2013 , 5 , 8597 .
DOI:10.1021/am402077d
[本文引用: 2]
[126]
Ma, W.; Liu, L.; Zhang, Z.; Yang, R.; Liu, G.; Zhang, T.; An, X.; Yi, X.; Ren, Y.; Niu, Z.; et al. Nano Lett. 2009 , 9 , 2855 .
DOI:10.1021/nl901035v
[127]
Park, O. K.; Choi, H.; Jeong, H.; Jung, Y.; Yu, J.; Lee, J. K.; Hwang, J. Y.; Kim, S. M.; Jeong, Y.; Park, C. R.; et al. Carbon 2017 , 118 , 413 .
DOI:10.1016/j.carbon.2017.03.079
[本文引用: 2]
[128]
Beese, A. M.; Sarkar, S.; Nair, A.; Naraghi, M.; An, Z.; Moravsky, A.; Loutfy, R. O.; Buehler, M. J.; Nguyen, S. T.; Espinosa, H. D. ACS Nano 2013 , 7 , 3434 .
DOI:10.1021/nn400346r
[本文引用: 1]
[129]
Min, J.; Cai, J. Y.; Sridhar, M.; Easton, C. D.; Gengenbach, T. R.; McDonnell, J.; Humphries, W.; Lucas, S. Carbon 2013 , 52 , 520 .
DOI:10.1016/j.carbon.2012.10.004
[130]
Tran, T. Q.; Fan, Z.; Mikhalchan, A.; Liu, P.; Duong, H. M. ACS Appl. Mater. Interfaces. 2016 , 8 , 7948 .
DOI:10.1021/acsami.5b09912
[131]
Ventura, D. N.; Stone, R. A.; Chen, K. S.; Hariri, H. H.; Riddle, K. A.; Fellers, T. J.; Yun, C. S.; Strouse, G. F.; Kroto, H. W.; Acquah, S. F. A. Carbon 2010 , 48 , 987 .
DOI:10.1016/j.carbon.2009.11.016
[本文引用: 2]
[133]
Lee, J.; Kim, T.; Jung, Y.; Jung, K.; Park, J.; Lee, D. M.; Jeong, H. S.; Hwang, J. Y.; Park, C. R.; Lee, K. H.; Kim, S. M. Nanoscale 2016 , 8 , 18972 .
DOI:10.1039/c6nr06479e
[134]
Li, M.; Song, Y. H.; Zhang, C.; Yong, Z. Z.; Qiao, J.; Hu, D. M.; Zhang, Z. G.; Wei, H. Z.; Di, J. T.; Li, Q. W. Carbon 2019 , 146 , 627 .
DOI:10.1016/j.carbon.2019.02.059
[本文引用: 1]
[135]
Jarosz, P. R.; Shaukat, A.; Schauerman, C. M.; Cress, C. D.; Kladitis, P. E.; Ridgley, R. D.; Landi, B. J. ACS Appl. Mater. Interfaces. 2012 , 4 , 1103 .
DOI:10.1021/am201729g
[本文引用: 1]
[138]
Jarosz, P.; Schauerman, C.; Alvarenga, J.; Moses, B.; Mastrangelo, T.; Raffaelle, R.; Ridgley, R.; Landi, B. Nanoscale 2011 , 3 , 4542 .
DOI:10.1039/c1nr10814j
[本文引用: 2]
[139]
Zhang, S. L.; Nguyen, N.; Leonhardt, B.; Jolowsky, C.; Hao, A.; Park, J. G.; Liang, R. Adv. Electron. Mater. 2019 , 5 , 1800811 .
DOI:10.1002/aelm.201800811
[本文引用: 2]
[142]
Li, Q.; Li, Y.; Zhang, X.; Chikkannanavar, S. B.; Zhao, Y.; Dangelewicz, A. M.; Zheng, L.; Doorn, S. K.; Jia, Q.; Peterson, D. E.; et al. Adv. Mater. 2007 , 19 , 3358 .
DOI:10.1002/adma.200602966
[本文引用: 2]
[144]
Rossi, J. E.; Cress, C. D.; Goodman, S. M.; Cox, N. D.; Puchades, I.; Bucossi, A. R.; Merrill, A.; Landi, B. J. J. Phys. Chem. C. 2016 , 120 , 15488 .
DOI:10.1021/acs.jpcc.6b04881
[本文引用: 1]
[145]
Lee, J.; Stein, I. Y.; Devoe, M. E.; Lewis, D. J.; Lachman, N.; Kessler, S. S.; Buschhorn, S. T.; Wardle, B. L. Appl. Phys. Lett. 2015 , 106 , 053110 .
DOI:10.1063/1.4907608
[本文引用: 1]
[147]
Guo, F. M.; Li, C.; Wei, J. Q.; Xu, R. Q.; Zhang, Z. L.; Cui, X.; Wang, K. L.; Wu, D. H. Mater. Res. Express. 2015 , 2 , 095604 .
DOI:10.1088/2053-1591/2/9/095604
[本文引用: 3]
[148]
Bucossi, A. R.; Cress, C. D.; Schauerman, C. M.; Rossi, J. E.; Puchades, I.; Landi, B. J. ACS Appl. Mater. Interfaces. 2015 , 7 , 27299 .
DOI:10.1021/acsami.5b08668
[本文引用: 1]
[152]
Wang, H.; Lu, W. B.; Di, J. T.; Li, D.; Zhang, X. H.; Li, M.; Zhang, Z. G.; Zheng, L. X.; Li, Q. W. Adv. Funct. Mater. 2017 , 27 , 1606220 .
DOI:10.1002/adfm.201606220
[153]
Zhao, J. N.; Li, Q. S.; Gao, B.; Wang, X. H.; Zou, J. Y.; Cong, S.; Zhang, X. H.; Pan, Z. J.; Li, Q. W. Carbon 2016 , 101 , 114 .
DOI:10.1016/j.carbon.2016.01.085
[本文引用: 1]
[154]
Yi, Q. H.; Dai, X.; Zhao, J.; Sun, Y. H.; Lou, Y. H.; Su, X. D.; Li, Q. W.; Sun, B. Q.; Zheng, H. H.; Shen, M. R.; et al. Nanoscale 2013 , 5 , 6923 .
DOI:10.1039/c3nr01857a
[155]
Do, J. W.; Estrada, D.; Xie, X.; Chang, N. N.; Mallek, J.; Girolami, G. S.; Rogers, J. A.; Pop, E.; Lyding, J. W. Nano Lett. 2013 , 13 , 5844 .
DOI:10.1021/nl4026083
[本文引用: 1]
[157]
Ma, Y.; Cheung, W.; Wei, D.; Bogozi, A.; Chiu, P. L.; Wang, L.; Pontoriero, F.; Mendelsohn, R.; He, H. ACS Nano 2008 , 2 , 1197 .
DOI:10.1021/nn800201n
[本文引用: 1]
[159]
Foroughi, J.; Spinks, G. M.; Antiohos, D.; Mirabedini, A.; Gambhir, S.; Wallace, G. G.; Ghorbani, S. R.; Peleckis, G.; Kozlov, M. E.; Lima, M. D.; Baughman, R. H. Adv. Funct. Mater. 2014 , 24 , 5859 .
DOI:10.1002/adfm.201401412
[本文引用: 3]
[160]
Zhang, S.; Hao, A.; Nam, N.; Oluwalowo, A.; Liu, Z.; Dessureault, Y.; Park, J. G.; Liang, R. Carbon 2019 , 144 , 628 .
DOI:10.1016/j.carbon.2018.12.091
[本文引用: 2]
[162]
Tonkikh, A. A.; Tsebro, V. I.; Obraztsova, E. A.; Suenaga, K.; Kataura, H.; Nasibulin, A. G.; Kauppinen, E. I.; Obraztsova, E. D. Carbon 2015 , 94 , 768 .
DOI:10.1016/j.carbon.2015.07.062
[本文引用: 1]
[163]
Dettlaff-Weglikowska, U.; Skakalova, V.; Graupner, R.; Jhang, S. H.; Kim, B. H.; Lee, H. J.; Ley, L.; Park, Y. W.; Berber, S.; Tomanek, D.; Roth, S. J. Am. Chem. Soc. 2005 , 127 , 5125 .
DOI:10.1021/ja046685a
[本文引用: 1]
[166]
Janas, D.; Milowska, K. Z.; Bristowe, P. D.; Koziol, K. K. K. Nanoscale 2017 , 9 , 3212 .
DOI:10.1039/c7nr00224f
[167]
Puchades, I.; Lawlor, C. C.; Schauerman, C. M.; Bucossi, A. R.; Rossi, J. E.; Cox, N. D.; Landi, B. J. J. Mater. Chem. C. 2015 , 3 , 10256 .
DOI:10.1039/c5tc02053k
[168]
Wang, P.; Liu, D.; Zou, J.; Ye, Y.; Hou, L.; Zhao, J.; Men, C.; Zhang, X.; Li, Q. Mater. Design. 2018 , 159 , 138 .
DOI:10.1016/j.matdes.2018.08.030
[本文引用: 1]
[169]
Morelos-Gomez, A.; Fujishige, M.; Vega-Diaz, S. M.; Ito, I.; Fukuyo, T.; Cruz-Silva, R.; Tristan-Lopez, F.; Fujisawa, K.; Fujimori, T.; Futamura, R.; et al. J. Mater. Chem. A. 2016 , 4 , 74 .
DOI:10.1039/c5ta06662j
[本文引用: 2]
[172]
Zhang, S.; Leonhardt, B. E.; Nam, N.; Oluwalowo, A.; Jolowsky, C.; Hao, A.; Liang, R.; Park, J. G. RSC Adv. 2018 , 8 , 12692 .
DOI:10.1039/c8ra01212a
[本文引用: 1]
[173]
Sundaram, R. M.; Sekiguchi, A.; Sekiya, M.; Yamada, T.; Hata, K. R. Soc. Open. Sci. 2018 , 5 , 180814 .
DOI:10.1098/rsos.180814
[本文引用: 1]
[174]
Randeniya, L. K.; Bendavid, A.; Martin, P. J.; Tran, C. D. Small 2010 , 6 , 1806 .
DOI:10.1002/smll.201000493
[175]
Zou, J. Y.; Zhao, J. N.; Zhang, X. H.; Zhang, Y. Y.; Huang, Y. Y.; Li, Q. W. Mater. Rep. 2014 , 28 , 30 .
DOI:10.11896/j.issn.1005-023X.2014.21.006
[本文引用: 1]
邹菁云, 赵静娜, 张骁骅, 张永毅, 黄玉耀, 李清文 材料导报 , 2014 , 28 , 30 .
DOI:10.11896/j.issn.1005-023X.2014.21.006
[本文引用: 1]
[177]
Rho, H.; Park, M.; Park, M.; Park, J.; Han, J.; Lee, A.; Bae, S.; Kim, T. W.; Ha, J. S.; Kim, S. M.; et al. NPG Asia Mater. 2018 , 10 , 146 .
DOI:10.1038/s41427-018-0028-3
[本文引用: 1]
[179]
Chai, Y.; Chan, P. C. H. In IEEE International Electron Devices Meeting 2008 , Technical Digest 2008, p. 607.
[本文引用: 1]
[180]
Hannula, P. M.; Peltonen, A.; Aromaa, J.; Janas, D.; Lundström, M.; Wilson, B. P.; Koziol, K.; Forsén, O. Carbon 2016 , 107 , 281 .
DOI:10.1016/j.carbon.2016.06.008
[本文引用: 1]
[183]
Han, B.; Guo, E.; Xue, X.; Zhao, Z.; Luo, L.; Qu, H.; Niu, T.; Xu, Y.; Hou, H. Carbon 2017 , 123 , 593 .
DOI:10.1016/j.carbon.2017.08.004
[本文引用: 2]
[184]
Subramaniam, C.; Yamada, T.; Kobashi, K.; Sekiguchi, A.; Futaba, D. N.; Yumura, M.; Hata, K. Nat. Commun. 2013 , 4 , 2202 .
DOI:10.1038/ncomms3202
[本文引用: 4]
[187]
Zou, J. Y.; Liu, D. D.; Zhao, J. N.; Hou, L. G.; Liu, T.; Zhang, X. H.; Zhao, Y. H.; Zhu, Y. T. T.; Li, Q. W. ACS Appl. Mater. Interfaces. 2018 , 10 , 8197 .
DOI:10.1021/acsami.7b19012
[本文引用: 1]
[188]
Milowska, K. Z.; Ghorbani-Asl, M.; Burda, M.; Wolanicka, L.; Catic, N.; Bristowe, P. D.; Koziol, K. K. K. Nanoscale 2017 , 9 , 8458 .
DOI:10.1039/c7nr02142a
[本文引用: 1]
[190]
Ganguli, S.; Reed, A.; Jayasinghe, C.; Sprengard, J.; Roy, A. K.; Voevodin, A. A.; Muratore, C. Carbon 2013 , 59 , 479 .
DOI:10.1016/j.carbon.2013.03.042
[本文引用: 1]
1
2019
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
1
2019
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
4
2018
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
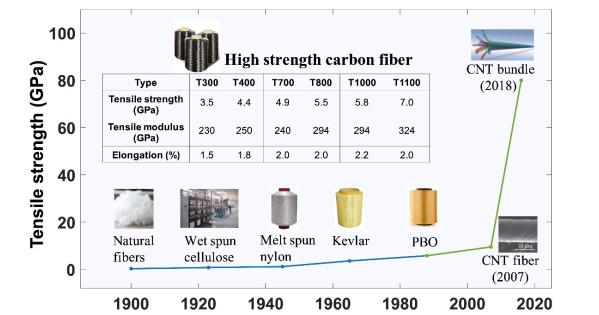
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
... 碳纳米管纤维可以看作是由纳米尺度的碳纳米管,到亚微米尺度的管束,再到宏观纤维逐级组装而成的多级结构.大量的理论模拟与实验测量结果均显示,单根碳纳米管具有极其优越的力、电、热性能2 , 4 , 6 , 52 -54 55 图 6 所示,该模型显示,碳纳米管纤维的强度取决于纤维内碳纳米管间的有效相互作用面积与相互作用强度.根据图中的模型,碳纳米管纤维比强度(σ ’)可用以下公式描述. ...
... 具有sp 2 π –π 相互作用,作用强度较范德华相互作用大为增强.通常可采用化学气相渗透沉积(CVI)或前驱体渗透-高温石墨化这两种方式在碳纳米管纤维内引入石墨碳增强相132 -134 116 图 10e–g . ...
1
2008
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
2
1996
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
... 碳纳米管纤维可以看作是由纳米尺度的碳纳米管,到亚微米尺度的管束,再到宏观纤维逐级组装而成的多级结构.大量的理论模拟与实验测量结果均显示,单根碳纳米管具有极其优越的力、电、热性能2 , 4 , 6 , 52 -54 55 图 6 所示,该模型显示,碳纳米管纤维的强度取决于纤维内碳纳米管间的有效相互作用面积与相互作用强度.根据图中的模型,碳纳米管纤维比强度(σ ’)可用以下公式描述. ...
1
2007
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
1
2003
... 碳纳米管纤维可以看作是由纳米尺度的碳纳米管,到亚微米尺度的管束,再到宏观纤维逐级组装而成的多级结构.大量的理论模拟与实验测量结果均显示,单根碳纳米管具有极其优越的力、电、热性能2 , 4 , 6 , 52 -54 55 图 6 所示,该模型显示,碳纳米管纤维的强度取决于纤维内碳纳米管间的有效相互作用面积与相互作用强度.根据图中的模型,碳纳米管纤维比强度(σ ’)可用以下公式描述. ...
1
2000
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
4
2020
... 以碳纳米管为基础材料制备碳纳米管纤维是未来高性能纤维发展的重要方向.碳纳米管(Carbon nanotubes,CNTs)是由石墨片层卷曲而成的中空管状一维纳米材料,碳纳米管以其独特的一维纳米结构特征,具有优异的力学、电学和热学特性,并且兼具密度低、比表面积大和长径比高等优点,被誉为“终极纤维”1 2 , 3 8 S∙m−1 4 5 -8 9
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
3
2012
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
... 10 , 18 -22 . ...
... 进入21世纪以来,研究人员开发出多种碳纳米管纤维制备技术,根据碳纳米管纤维制备工艺的不同,其制备方法主要包括碳纳米管纤维湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术三种10 , 12 -14 , 23
4
2000
... 进入21世纪以来,研究人员开发出多种碳纳米管纤维制备技术,根据碳纳米管纤维制备工艺的不同,其制备方法主要包括碳纳米管纤维湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术三种10 , 12 -14 , 23
... 碳纳米管纤维湿法纺丝主要是以碳纳米管分散液作为纺丝原液,采用传统的溶液纺丝技术,将其注入适当的凝固浴中形成碳纳米管纤维.根据所用的碳纳米管分散液及凝固浴的不同,碳纳米管纤维湿法纺丝包括碳纳米管复合纤维湿法纺丝、纯碳纳米管纤维湿法纺丝两种12 , 24 , 25
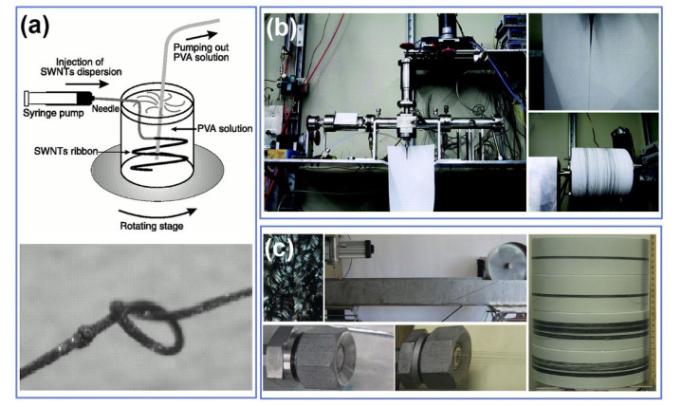
... 在碳纳米管纤维湿法纺丝研究方面,2000年Vigolo等12 图 2a 所示,他们将单壁碳纳米管(SWCNTs)分散在表面活性剂(十二烷基硫酸钠,SDS)的水溶液中,然后将单壁碳纳米管分散液注入装有聚乙烯醇(PVA)溶液的旋转容器中,凝固后形成碳纳米管/PVA复合纤维.在此基础上,Meng等26 −1 .为了制备不含聚合物杂质的纯碳纳米管纤维,2004年美国Rice大学的Ericson等24 图 2b 所示.此外,鉴于碳纳米管与棒状刚性高分子链具有很高的结构相似性,可以借鉴工业领域制备高性能纤维(如聚对苯二甲酰对苯二胺PPTA、PBO等)常用的液晶纺丝方法进行高强度碳纳米管纤维的制备.液晶纺丝的特点是纺丝溶液为液晶态,有利于获得高取向度的碳纳米管纤维,从而大大提高纤维的力学、电学特性.基于此,如图 2c 所示,2013年美国Rice大学的Behabtu等25 −3 ,力学拉伸强度可达1.3 GPa,模量可达200 GPa,平均断裂伸长率为1.4%,电导率可达2.9 MS∙m−1 .为进一步提高湿法纺丝碳纳米管纤维的性能,2020年该团队将大长径比的高纯单壁碳纳米管溶于氯磺酸制备液晶纺丝液,实现了碳纳米管纤维力学和导电性能的提升,纤维力学性能可达4.2 GPa,电导率可达10.9 MS∙m−1 ,其比电导率与金属铜相当17
... (a) Wet spinning of CNT/PVA composite fiber 12 24 25
3
2002
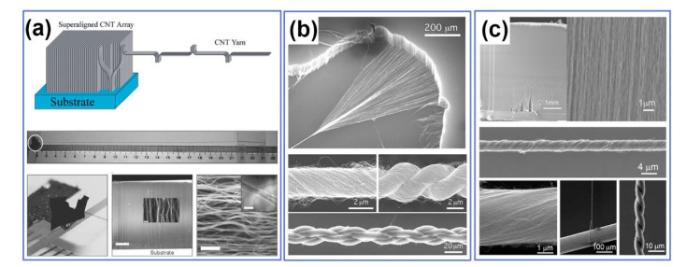
... 碳纳米管纤维阵列纺丝法是以硅片、石英片、不锈钢片等为基底,在其表面生长可纺丝碳纳米管阵列,通过干法直接纺丝技术获得连续碳纳米管纤维.可纺丝碳纳米管阵列是一种特殊形式的碳纳米管垂直阵列材料,如图 3a 所示,该阵列在干法纺丝过程中碳纳米管首尾相接形成连续的碳纳米管纤维13 27 -29 30 , 31
... (a) The first report of "dry-drawing" approach 13 32 33 , 34
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
4
2004
... 进入21世纪以来,研究人员开发出多种碳纳米管纤维制备技术,根据碳纳米管纤维制备工艺的不同,其制备方法主要包括碳纳米管纤维湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术三种10 , 12 -14 , 23
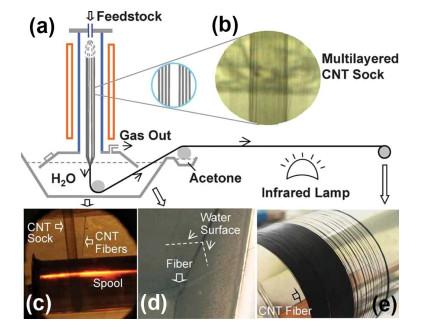
... 碳纳米管纤维浮动催化CVD(FCCVD)直接纺丝是一种气相环境下一步制备碳纳米管纤维的方法14 , 41 , 42 图 4a 所示,该方法通常采用乙醇/二茂铁/噻吩溶液作为液态碳源,在载气作用下以一定的注射速率通入高温反应炉中,液态碳源溶液在高温反应炉内气化,并依次经过催化剂热解成核、生长促进剂裂解、碳源热解、碳纳米管成核以及碳纳米管生长与网络化等过程,最终得到长筒袜状碳纳米管纤维前驱体结构(图 4b ).将此碳纳米管纤维前驱体通过水等液体,由于液体的毛细致密化作用实现快速收缩纤维化,得到连续碳纳米管纤维或窄带(图 4c–e ) 41 43
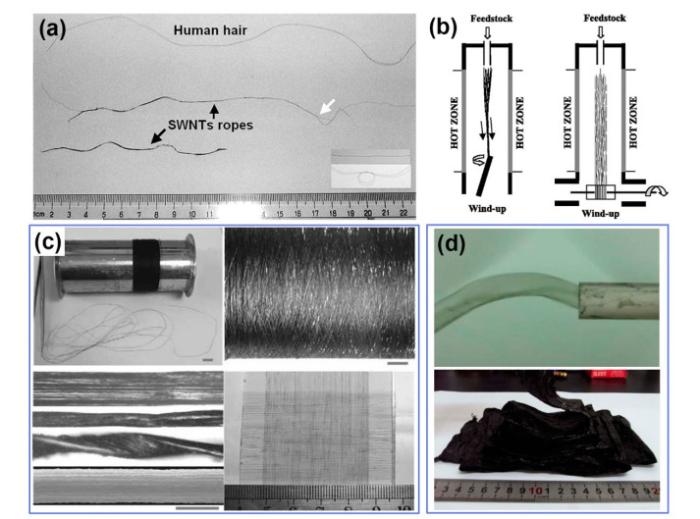
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
... (a) The first report of CNT fiber by FCCVD 45 14 41 16
1
2019
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
1
2019
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
6
2016
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
... (a) The first report of CNT fiber by FCCVD 45 14 41 16
... 综上可见,自2000年以来,碳纳米管纤维在制备方法建立、工艺优化、制备装置改进、性能提升等方面均取得了突破性的研究进展49 -51 16 −1 ,比电导率与金属铜相当17 43
... 阵列纺丝及浮动催化CVD直接纺丝法制备的碳纳米管纤维中存在着较多的孔洞结构,可通过机械加压的方式加以去除.Wang等47 −3 ,断裂载荷提升至处理前的1.2倍,同时纤维横截面积极大减小,辊压后碳纳米管纤维强度达到3.76–5.53 GPa,是未辊压纤维的12倍,见图 9a,b .接着,他们通过改善薄膜中碳纳米管的取向度,并同样采用辊压致密化的方式提升薄膜密度(1.85 g∙cm−3 ),得到了强度高达9.6 GPa的碳纳米管薄膜,为目前文献报道的碳纳米管聚集体(纤维和薄膜)最高强度16 101 65 −3 ,强度较原始薄膜增加221%. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
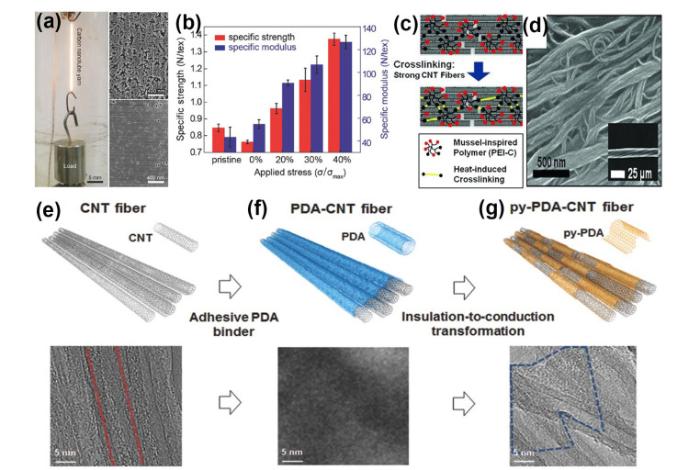
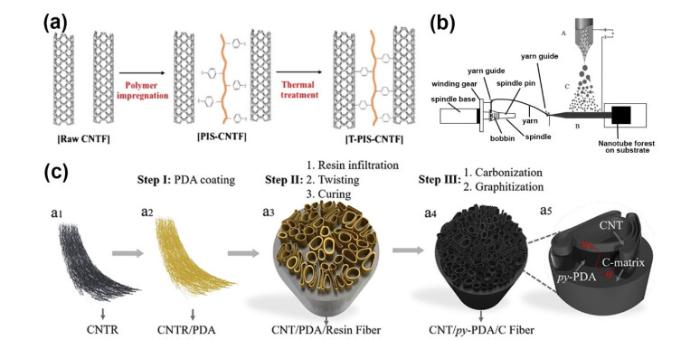
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
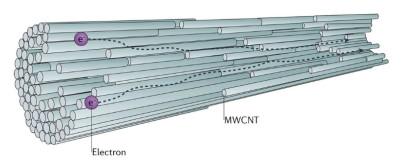
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
11
2021
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
... 在碳纳米管纤维湿法纺丝研究方面,2000年Vigolo等12 图 2a 所示,他们将单壁碳纳米管(SWCNTs)分散在表面活性剂(十二烷基硫酸钠,SDS)的水溶液中,然后将单壁碳纳米管分散液注入装有聚乙烯醇(PVA)溶液的旋转容器中,凝固后形成碳纳米管/PVA复合纤维.在此基础上,Meng等26 −1 .为了制备不含聚合物杂质的纯碳纳米管纤维,2004年美国Rice大学的Ericson等24 图 2b 所示.此外,鉴于碳纳米管与棒状刚性高分子链具有很高的结构相似性,可以借鉴工业领域制备高性能纤维(如聚对苯二甲酰对苯二胺PPTA、PBO等)常用的液晶纺丝方法进行高强度碳纳米管纤维的制备.液晶纺丝的特点是纺丝溶液为液晶态,有利于获得高取向度的碳纳米管纤维,从而大大提高纤维的力学、电学特性.基于此,如图 2c 所示,2013年美国Rice大学的Behabtu等25 −3 ,力学拉伸强度可达1.3 GPa,模量可达200 GPa,平均断裂伸长率为1.4%,电导率可达2.9 MS∙m−1 .为进一步提高湿法纺丝碳纳米管纤维的性能,2020年该团队将大长径比的高纯单壁碳纳米管溶于氯磺酸制备液晶纺丝液,实现了碳纳米管纤维力学和导电性能的提升,纤维力学性能可达4.2 GPa,电导率可达10.9 MS∙m−1 ,其比电导率与金属铜相当17
... 综上可见,自2000年以来,碳纳米管纤维在制备方法建立、工艺优化、制备装置改进、性能提升等方面均取得了突破性的研究进展49 -51 16 −1 ,比电导率与金属铜相当17 43
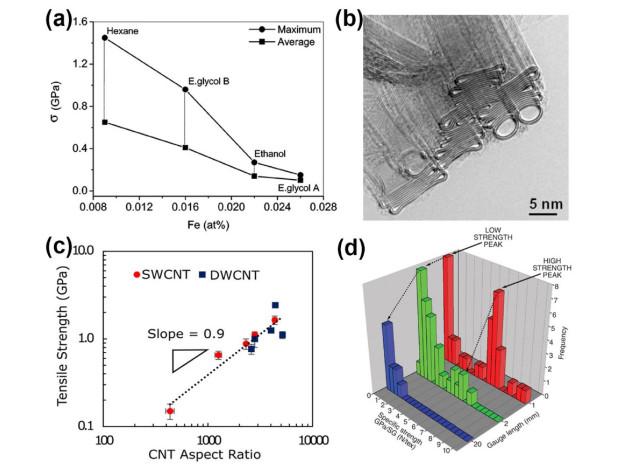
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
... 17 .总体而言,碳纳米管阵列的垂直生长特性决定了阵列纺丝获得的纤维具有较为优越的取向性,Zheng等81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
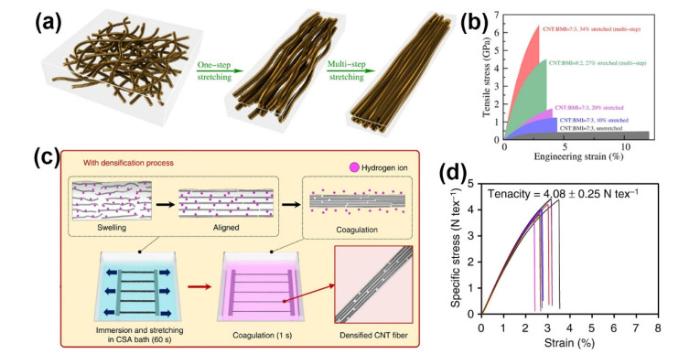
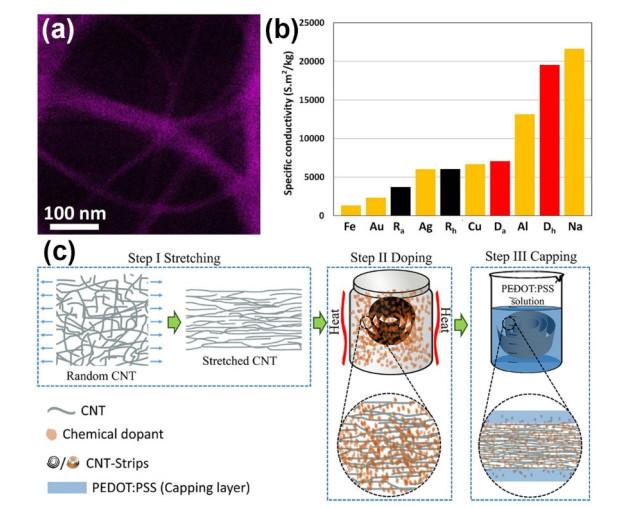
... 在氯磺酸辅助牵伸进行碳纳米管纤维取向的工作中,研究人员获得了电导率高达10.9 × 10⁶ S∙m−1 的碳纳米管纤维,他们分析除了牵伸引起的高取向性与致密化所导致的较低管间电阻外,处理后残余氯磺酸对纤维的掺杂也对导电性起着重要作用17 , 25 170 2 掺杂处理,将碳纳米管纤维在200 ℃的I2 蒸汽中放置12 h,元素分析表明碘原子修饰到碳纳米管表面(以I3 - 和I5 - 的多碘离子形式存在),在碳纳米管与碘之间发生电子转移,经掺杂处理后纤维电导率接近107 S∙m−1 ,而比电导率则已高于金属铜和铝(图 13a,b ),同时纤维载流容量达到104 –105 A∙cm−2 .根据文献报道,I2 掺杂处理可将碳纳米管纤维的载流子浓度提升一个量级149 171 149 , 172 149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
... Summary of the efficient enhancement methods for conductivity of CNTFs.
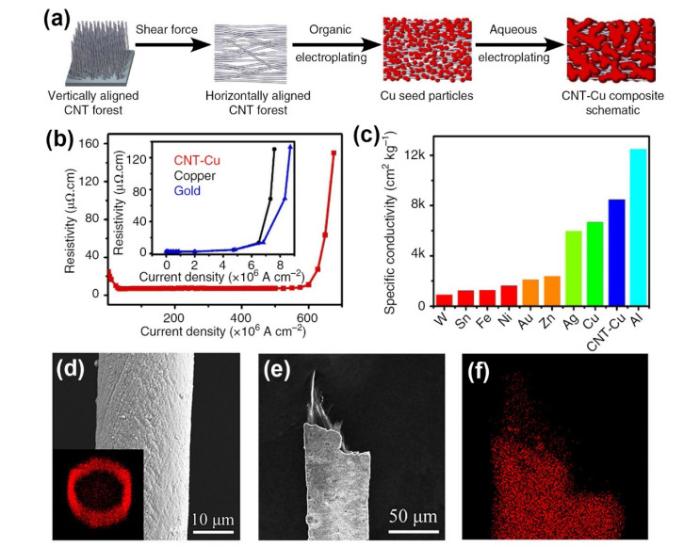
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2018
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
1
2018
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
1
2020
... 如图 1 所示,经过近二十多年的发展,碳纳米管纤维在可控制备与高性能化方面取得了突破性的研究进展.在碳纳米管纤维制备方面,研究人员先后开发出湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术,实现了碳纳米管纤维的可控连续制备10 -15 16 17 −1 的单壁碳纳米管纤维,其比电导率接近金属导体铜.需要指出的是,清华大学魏飞教授团队2 10 , 18 -22
1
2011
... 进入21世纪以来,研究人员开发出多种碳纳米管纤维制备技术,根据碳纳米管纤维制备工艺的不同,其制备方法主要包括碳纳米管纤维湿法纺丝技术、阵列纺丝技术以及浮动催化直接纺丝技术三种10 , 12 -14 , 23
4
2004
... 碳纳米管纤维湿法纺丝主要是以碳纳米管分散液作为纺丝原液,采用传统的溶液纺丝技术,将其注入适当的凝固浴中形成碳纳米管纤维.根据所用的碳纳米管分散液及凝固浴的不同,碳纳米管纤维湿法纺丝包括碳纳米管复合纤维湿法纺丝、纯碳纳米管纤维湿法纺丝两种12 , 24 , 25
... 在碳纳米管纤维湿法纺丝研究方面,2000年Vigolo等12 图 2a 所示,他们将单壁碳纳米管(SWCNTs)分散在表面活性剂(十二烷基硫酸钠,SDS)的水溶液中,然后将单壁碳纳米管分散液注入装有聚乙烯醇(PVA)溶液的旋转容器中,凝固后形成碳纳米管/PVA复合纤维.在此基础上,Meng等26 −1 .为了制备不含聚合物杂质的纯碳纳米管纤维,2004年美国Rice大学的Ericson等24 图 2b 所示.此外,鉴于碳纳米管与棒状刚性高分子链具有很高的结构相似性,可以借鉴工业领域制备高性能纤维(如聚对苯二甲酰对苯二胺PPTA、PBO等)常用的液晶纺丝方法进行高强度碳纳米管纤维的制备.液晶纺丝的特点是纺丝溶液为液晶态,有利于获得高取向度的碳纳米管纤维,从而大大提高纤维的力学、电学特性.基于此,如图 2c 所示,2013年美国Rice大学的Behabtu等25 −3 ,力学拉伸强度可达1.3 GPa,模量可达200 GPa,平均断裂伸长率为1.4%,电导率可达2.9 MS∙m−1 .为进一步提高湿法纺丝碳纳米管纤维的性能,2020年该团队将大长径比的高纯单壁碳纳米管溶于氯磺酸制备液晶纺丝液,实现了碳纳米管纤维力学和导电性能的提升,纤维力学性能可达4.2 GPa,电导率可达10.9 MS∙m−1 ,其比电导率与金属铜相当17
... (a) Wet spinning of CNT/PVA composite fiber 12 24 25
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
12
2013
... 碳纳米管纤维湿法纺丝主要是以碳纳米管分散液作为纺丝原液,采用传统的溶液纺丝技术,将其注入适当的凝固浴中形成碳纳米管纤维.根据所用的碳纳米管分散液及凝固浴的不同,碳纳米管纤维湿法纺丝包括碳纳米管复合纤维湿法纺丝、纯碳纳米管纤维湿法纺丝两种12 , 24 , 25
... 在碳纳米管纤维湿法纺丝研究方面,2000年Vigolo等12 图 2a 所示,他们将单壁碳纳米管(SWCNTs)分散在表面活性剂(十二烷基硫酸钠,SDS)的水溶液中,然后将单壁碳纳米管分散液注入装有聚乙烯醇(PVA)溶液的旋转容器中,凝固后形成碳纳米管/PVA复合纤维.在此基础上,Meng等26 −1 .为了制备不含聚合物杂质的纯碳纳米管纤维,2004年美国Rice大学的Ericson等24 图 2b 所示.此外,鉴于碳纳米管与棒状刚性高分子链具有很高的结构相似性,可以借鉴工业领域制备高性能纤维(如聚对苯二甲酰对苯二胺PPTA、PBO等)常用的液晶纺丝方法进行高强度碳纳米管纤维的制备.液晶纺丝的特点是纺丝溶液为液晶态,有利于获得高取向度的碳纳米管纤维,从而大大提高纤维的力学、电学特性.基于此,如图 2c 所示,2013年美国Rice大学的Behabtu等25 −3 ,力学拉伸强度可达1.3 GPa,模量可达200 GPa,平均断裂伸长率为1.4%,电导率可达2.9 MS∙m−1 .为进一步提高湿法纺丝碳纳米管纤维的性能,2020年该团队将大长径比的高纯单壁碳纳米管溶于氯磺酸制备液晶纺丝液,实现了碳纳米管纤维力学和导电性能的提升,纤维力学性能可达4.2 GPa,电导率可达10.9 MS∙m−1 ,其比电导率与金属铜相当17
... (a) Wet spinning of CNT/PVA composite fiber 12 24 25
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... 对于传统天然纤维及后来的化学纤维,构成纤维的原丝基元沿纤维轴向的高度取向性均是其具有高力学性能的关键.同样地,对于碳纳米管纤维,其微观组成单元(碳纳米管及其管束)沿纤维轴向的取向性也是决定纤维力学与电学性能的关键影响因素.鉴于碳纳米管纤维与链状高分子纤维的结构相似性(可将碳纳米管视为一种特殊的线形高分子链) 76 25 , 77 , 78
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
... 25 .结合更大长度的碳纳米管,他们将液晶纺丝碳纳米管纤维强度提升至4.2 GPa 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
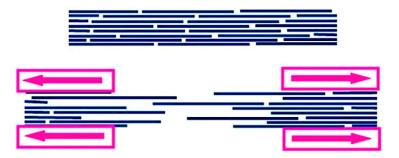
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... 在氯磺酸辅助牵伸进行碳纳米管纤维取向的工作中,研究人员获得了电导率高达10.9 × 10⁶ S∙m−1 的碳纳米管纤维,他们分析除了牵伸引起的高取向性与致密化所导致的较低管间电阻外,处理后残余氯磺酸对纤维的掺杂也对导电性起着重要作用17 , 25 170 2 掺杂处理,将碳纳米管纤维在200 ℃的I2 蒸汽中放置12 h,元素分析表明碘原子修饰到碳纳米管表面(以I3 - 和I5 - 的多碘离子形式存在),在碳纳米管与碘之间发生电子转移,经掺杂处理后纤维电导率接近107 S∙m−1 ,而比电导率则已高于金属铜和铝(图 13a,b ),同时纤维载流容量达到104 –105 A∙cm−2 .根据文献报道,I2 掺杂处理可将碳纳米管纤维的载流子浓度提升一个量级149 171 149 , 172 149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2014
... 在碳纳米管纤维湿法纺丝研究方面,2000年Vigolo等12 图 2a 所示,他们将单壁碳纳米管(SWCNTs)分散在表面活性剂(十二烷基硫酸钠,SDS)的水溶液中,然后将单壁碳纳米管分散液注入装有聚乙烯醇(PVA)溶液的旋转容器中,凝固后形成碳纳米管/PVA复合纤维.在此基础上,Meng等26 −1 .为了制备不含聚合物杂质的纯碳纳米管纤维,2004年美国Rice大学的Ericson等24 图 2b 所示.此外,鉴于碳纳米管与棒状刚性高分子链具有很高的结构相似性,可以借鉴工业领域制备高性能纤维(如聚对苯二甲酰对苯二胺PPTA、PBO等)常用的液晶纺丝方法进行高强度碳纳米管纤维的制备.液晶纺丝的特点是纺丝溶液为液晶态,有利于获得高取向度的碳纳米管纤维,从而大大提高纤维的力学、电学特性.基于此,如图 2c 所示,2013年美国Rice大学的Behabtu等25 −3 ,力学拉伸强度可达1.3 GPa,模量可达200 GPa,平均断裂伸长率为1.4%,电导率可达2.9 MS∙m−1 .为进一步提高湿法纺丝碳纳米管纤维的性能,2020年该团队将大长径比的高纯单壁碳纳米管溶于氯磺酸制备液晶纺丝液,实现了碳纳米管纤维力学和导电性能的提升,纤维力学性能可达4.2 GPa,电导率可达10.9 MS∙m−1 ,其比电导率与金属铜相当17
2
2011
... 碳纳米管纤维阵列纺丝法是以硅片、石英片、不锈钢片等为基底,在其表面生长可纺丝碳纳米管阵列,通过干法直接纺丝技术获得连续碳纳米管纤维.可纺丝碳纳米管阵列是一种特殊形式的碳纳米管垂直阵列材料,如图 3a 所示,该阵列在干法纺丝过程中碳纳米管首尾相接形成连续的碳纳米管纤维13 27 -29 30 , 31
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
1
2013
... 传统纤维加工过程中的加捻工艺也被广泛用于碳纳米管纤维的致密化处理31 , 39 , 99 28 , 32 , 39 31 99 39
1
2008
... 碳纳米管纤维阵列纺丝法是以硅片、石英片、不锈钢片等为基底,在其表面生长可纺丝碳纳米管阵列,通过干法直接纺丝技术获得连续碳纳米管纤维.可纺丝碳纳米管阵列是一种特殊形式的碳纳米管垂直阵列材料,如图 3a 所示,该阵列在干法纺丝过程中碳纳米管首尾相接形成连续的碳纳米管纤维13 27 -29 30 , 31
2
2013
... 碳纳米管纤维阵列纺丝法是以硅片、石英片、不锈钢片等为基底,在其表面生长可纺丝碳纳米管阵列,通过干法直接纺丝技术获得连续碳纳米管纤维.可纺丝碳纳米管阵列是一种特殊形式的碳纳米管垂直阵列材料,如图 3a 所示,该阵列在干法纺丝过程中碳纳米管首尾相接形成连续的碳纳米管纤维13 27 -29 30 , 31
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
7
2010
... 碳纳米管纤维阵列纺丝法是以硅片、石英片、不锈钢片等为基底,在其表面生长可纺丝碳纳米管阵列,通过干法直接纺丝技术获得连续碳纳米管纤维.可纺丝碳纳米管阵列是一种特殊形式的碳纳米管垂直阵列材料,如图 3a 所示,该阵列在干法纺丝过程中碳纳米管首尾相接形成连续的碳纳米管纤维13 27 -29 30 , 31
... 传统纤维加工过程中的加捻工艺也被广泛用于碳纳米管纤维的致密化处理31 , 39 , 99 28 , 32 , 39 31 99 39
... 31 研究了阵列纺丝碳纳米管纤维捻角对纤维力学性能的影响,通过控制加捻电机旋转速度与纤维收集速度之间的比值,获得不同的纤维捻角.结果表明,当捻角小于10°时,纤维截面呈现扁平状,而当捻角大于10°时,纤维截面呈现圆形,而随着捻角的进一步增大,纤维强度逐渐下降,同时断裂伸长率增加.结合加捻及溶剂致密化处理,纤维强度达到1 GPa.Shang等99 39
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... 31 , 47 , 97 , 100 , 147 , 150 .Wang等47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
3
2004
... (a) The first report of "dry-drawing" approach 13 32 33 , 34
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
... 传统纤维加工过程中的加捻工艺也被广泛用于碳纳米管纤维的致密化处理31 , 39 , 99 28 , 32 , 39 31 99 39
4
2006
... (a) The first report of "dry-drawing" approach 13 32 33 , 34
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
2
2007
... (a) The first report of "dry-drawing" approach 13 32 33 , 34
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
1
2012
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
1
2011
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
7
2010
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
... 然而由于碳纳米管结构的特殊性(中空薄壁管状结构),使得碳纳米管管壁具有可变形特性,管径对纤维性能的影响并非完全遵循上述规律,当少壁碳纳米管的管径大于5 nm时,碳纳米管截面形状不再保持圆形,而是会出现“塌陷”从而呈现扁平状68 图 7b ) 69 70 , 71 39
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
... 传统纤维加工过程中的加捻工艺也被广泛用于碳纳米管纤维的致密化处理31 , 39 , 99 28 , 32 , 39 31 99 39
... , 39 .Liu等31 99 39
... 39 在研究捻角对阵列纺丝纤维力学性能的影响时,在强度–捻度关系统计图中发现了独特的双峰现象,他们分析捻度较小时(15°–20°)对应的强度峰由加捻致密所致,而捻度较大时(~30°)出现的强度峰则是由纤维内的碳纳米管塌陷造成. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
4
2012
... 在碳纳米管纤维阵列纺丝研究方面,2002年清华大学姜开利、范守善等13 图 3a 所示,开辟了阵列纺丝碳纳米管纤维的研究领域.如图 3b 所示,2004年美国德克萨斯大学Baughman研究组32 图 3c 所示,2006年李清文等33 , 34 27 , 35 -38 39 40
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
... 40 研究了不同溶剂对阵列纺丝纤维的溶剂致密化作用及对纤维力学性能的影响,发现溶剂极性对致密化效果具有较大的影响.采用高极性非挥发性溶剂如二甲基甲酰胺(DMF)、二甲基亚砜(DMSO)、甲基吡咯烷酮(NMP)进行溶剂致密化时,纤维力学强度更高.而乙二醇是常见有机溶剂中致密化效果最好的极性溶剂,可使致密化后纤维强度提升至1.45 GPa.经极性溶剂致密及双马树脂增强,纤维强度可以进一步提升至2.38 GPa.Wang等100 63 47 41
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
7
2010
... 碳纳米管纤维浮动催化CVD(FCCVD)直接纺丝是一种气相环境下一步制备碳纳米管纤维的方法14 , 41 , 42 图 4a 所示,该方法通常采用乙醇/二茂铁/噻吩溶液作为液态碳源,在载气作用下以一定的注射速率通入高温反应炉中,液态碳源溶液在高温反应炉内气化,并依次经过催化剂热解成核、生长促进剂裂解、碳源热解、碳纳米管成核以及碳纳米管生长与网络化等过程,最终得到长筒袜状碳纳米管纤维前驱体结构(图 4b ).将此碳纳米管纤维前驱体通过水等液体,由于液体的毛细致密化作用实现快速收缩纤维化,得到连续碳纳米管纤维或窄带(图 4c–e ) 41 43
... 41 .之后通过缠绕收集装置进行收集,得到碳纳米管纤维材料.浮动碳纳米管纤维具有性能高、成本低、易于规模化制备等优点,是当前最具产业化应用前景的碳纳米管纤维制备技术43
... (a) Schematic diagram of the synthesis and spinning set-up, (b) a photograph showing a layered CNT sock formed in the gas flow, (c–e) photographs taken at typical stages of the spinning process 41
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
... (a) The first report of CNT fiber by FCCVD 45 14 41 16
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
... 41 . ...
1
2016
... 碳纳米管纤维浮动催化CVD(FCCVD)直接纺丝是一种气相环境下一步制备碳纳米管纤维的方法14 , 41 , 42 图 4a 所示,该方法通常采用乙醇/二茂铁/噻吩溶液作为液态碳源,在载气作用下以一定的注射速率通入高温反应炉中,液态碳源溶液在高温反应炉内气化,并依次经过催化剂热解成核、生长促进剂裂解、碳源热解、碳纳米管成核以及碳纳米管生长与网络化等过程,最终得到长筒袜状碳纳米管纤维前驱体结构(图 4b ).将此碳纳米管纤维前驱体通过水等液体,由于液体的毛细致密化作用实现快速收缩纤维化,得到连续碳纳米管纤维或窄带(图 4c–e ) 41 43
2
2019
... 碳纳米管纤维浮动催化CVD(FCCVD)直接纺丝是一种气相环境下一步制备碳纳米管纤维的方法14 , 41 , 42 图 4a 所示,该方法通常采用乙醇/二茂铁/噻吩溶液作为液态碳源,在载气作用下以一定的注射速率通入高温反应炉中,液态碳源溶液在高温反应炉内气化,并依次经过催化剂热解成核、生长促进剂裂解、碳源热解、碳纳米管成核以及碳纳米管生长与网络化等过程,最终得到长筒袜状碳纳米管纤维前驱体结构(图 4b ).将此碳纳米管纤维前驱体通过水等液体,由于液体的毛细致密化作用实现快速收缩纤维化,得到连续碳纳米管纤维或窄带(图 4c–e ) 41 43
... 综上可见,自2000年以来,碳纳米管纤维在制备方法建立、工艺优化、制备装置改进、性能提升等方面均取得了突破性的研究进展49 -51 16 −1 ,比电导率与金属铜相当17 43
1
1998
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
2
2002
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
... (a) The first report of CNT fiber by FCCVD 45 14 41 16
1
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
1
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
9
2014
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
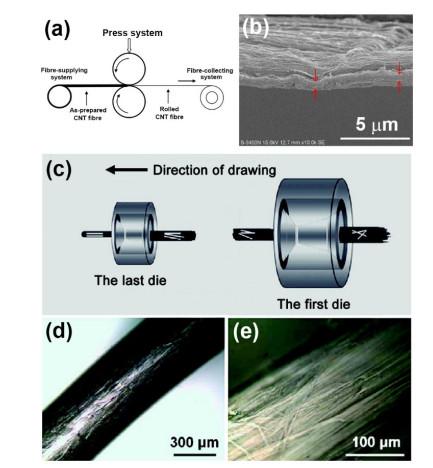
... 阵列纺丝及浮动催化CVD直接纺丝法制备的碳纳米管纤维中存在着较多的孔洞结构,可通过机械加压的方式加以去除.Wang等47 −3 ,断裂载荷提升至处理前的1.2倍,同时纤维横截面积极大减小,辊压后碳纳米管纤维强度达到3.76–5.53 GPa,是未辊压纤维的12倍,见图 9a,b .接着,他们通过改善薄膜中碳纳米管的取向度,并同样采用辊压致密化的方式提升薄膜密度(1.85 g∙cm−3 ),得到了强度高达9.6 GPa的碳纳米管薄膜,为目前文献报道的碳纳米管聚集体(纤维和薄膜)最高强度16 101 65 −3 ,强度较原始薄膜增加221%. ...
... (a) A schematic of the system for rolling CNT fiber, (b) SEM image of the CNT fiber after rolling 47 98
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... 47 通过辊压致密化过程,在实现纤维力学增强的同时,使碳纳米管纤维的电导率提高至1.82 ×10⁶ –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
3
2021
... 在碳纳米管纤维浮动催化直接纺丝研究方面,自1998年沈阳金属所成会明团队44 图 5a,b 所示,清华大学朱宏伟等45 14 图 5c 所示,2010年天津大学李亚利团队41 , 46 47 6 S∙m−1 ,断裂伸长率为8%–13%.进一步地,2015年该团队对碳纳米管纤维取向、密度进行进一步调控,纤维力学强度达到9.6 GPa,显示出非常优异的力学性能与应用前景(图 5d ) 16 48 −1 . ...
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2017
... 综上可见,自2000年以来,碳纳米管纤维在制备方法建立、工艺优化、制备装置改进、性能提升等方面均取得了突破性的研究进展49 -51 16 −1 ,比电导率与金属铜相当17 43
4
2018
... 式中,Ω 1 表示纤维中碳纳米管基元最外层石墨碳层占所有石墨碳层的比例,例如,单壁碳纳米管时Ω 1 为1,双壁碳纳米管时为0.5,多壁碳纳米管时小于0.5.Ω 2 表示碳纳米管最外层石墨碳层中实际与邻近碳纳米管发生接触的有效面积所占据的比例.τ F L 表示碳纳米管基元的平均有效长度.根据这一模型及大量的碳纳米管纤维力学/电学研究,研究人员普遍认为碳纳米管纤维中碳纳米管结构(原子结构)及管间组装结构对纤维力学与电学性能有着关键性的影响50 , 56
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
... 50 .针对碳纳米管组装结构,一方面,可以通过纤维制备条件的控制,促使碳纳米管沿着纤维轴向排列,或者形成致密堆积62 -64 65 , 66
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
1
2019
... 综上可见,自2000年以来,碳纳米管纤维在制备方法建立、工艺优化、制备装置改进、性能提升等方面均取得了突破性的研究进展49 -51 16 −1 ,比电导率与金属铜相当17 43
1
2019
... 综上可见,自2000年以来,碳纳米管纤维在制备方法建立、工艺优化、制备装置改进、性能提升等方面均取得了突破性的研究进展49 -51 16 −1 ,比电导率与金属铜相当17 43
1
2020
... 碳纳米管纤维可以看作是由纳米尺度的碳纳米管,到亚微米尺度的管束,再到宏观纤维逐级组装而成的多级结构.大量的理论模拟与实验测量结果均显示,单根碳纳米管具有极其优越的力、电、热性能2 , 4 , 6 , 52 -54 55 图 6 所示,该模型显示,碳纳米管纤维的强度取决于纤维内碳纳米管间的有效相互作用面积与相互作用强度.根据图中的模型,碳纳米管纤维比强度(σ ’)可用以下公式描述. ...
1
2006
... 碳纳米管纤维可以看作是由纳米尺度的碳纳米管,到亚微米尺度的管束,再到宏观纤维逐级组装而成的多级结构.大量的理论模拟与实验测量结果均显示,单根碳纳米管具有极其优越的力、电、热性能2 , 4 , 6 , 52 -54 55 图 6 所示,该模型显示,碳纳米管纤维的强度取决于纤维内碳纳米管间的有效相互作用面积与相互作用强度.根据图中的模型,碳纳米管纤维比强度(σ ’)可用以下公式描述. ...
5
2011
... 碳纳米管纤维可以看作是由纳米尺度的碳纳米管,到亚微米尺度的管束,再到宏观纤维逐级组装而成的多级结构.大量的理论模拟与实验测量结果均显示,单根碳纳米管具有极其优越的力、电、热性能2 , 4 , 6 , 52 -54 55 图 6 所示,该模型显示,碳纳米管纤维的强度取决于纤维内碳纳米管间的有效相互作用面积与相互作用强度.根据图中的模型,碳纳米管纤维比强度(σ ’)可用以下公式描述. ...
...
(1) $ \sigma ' = \frac{1}{6}{{\mathit{\Omega}} _1}{{\mathit{\Omega}} _2}{\tau _F}L $ 10.3866/PKU.WHXB202106034.F006 图6 碳纳米管纤维组装结构与拉伸断裂简化模型<sup><xref ref-type="bibr" rid="b55">55</xref></sup> Simplified models of the assembly structure of CNT fibers and their tensile fracture <sup><xref ref-type="bibr" rid="b55">55</xref></sup>. Fig 6 ![]()
式中,Ω 1 表示纤维中碳纳米管基元最外层石墨碳层占所有石墨碳层的比例,例如,单壁碳纳米管时Ω 1 为1,双壁碳纳米管时为0.5,多壁碳纳米管时小于0.5.Ω 2 表示碳纳米管最外层石墨碳层中实际与邻近碳纳米管发生接触的有效面积所占据的比例.τ F L 表示碳纳米管基元的平均有效长度.根据这一模型及大量的碳纳米管纤维力学/电学研究,研究人员普遍认为碳纳米管纤维中碳纳米管结构(原子结构)及管间组装结构对纤维力学与电学性能有着关键性的影响50 , 56
...
55 .
Fig 6 ![]()
式中,Ω 1 表示纤维中碳纳米管基元最外层石墨碳层占所有石墨碳层的比例,例如,单壁碳纳米管时Ω 1 为1,双壁碳纳米管时为0.5,多壁碳纳米管时小于0.5.Ω 2 表示碳纳米管最外层石墨碳层中实际与邻近碳纳米管发生接触的有效面积所占据的比例.τ F L 表示碳纳米管基元的平均有效长度.根据这一模型及大量的碳纳米管纤维力学/电学研究,研究人员普遍认为碳纳米管纤维中碳纳米管结构(原子结构)及管间组装结构对纤维力学与电学性能有着关键性的影响50 , 56
... 根据Windle课题组的力学模型(图 6 及公式1),组成纤维的碳纳米管基元具有较少的壁数、较小的管径、较大的长度时纤维的力学性能较高55 67 图 7a ).通过改变阵列生长条件与碳源种类制备不同结构的碳纳米管可纺丝阵列,Jia等58
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
1
... 式中,Ω 1 表示纤维中碳纳米管基元最外层石墨碳层占所有石墨碳层的比例,例如,单壁碳纳米管时Ω 1 为1,双壁碳纳米管时为0.5,多壁碳纳米管时小于0.5.Ω 2 表示碳纳米管最外层石墨碳层中实际与邻近碳纳米管发生接触的有效面积所占据的比例.τ F L 表示碳纳米管基元的平均有效长度.根据这一模型及大量的碳纳米管纤维力学/电学研究,研究人员普遍认为碳纳米管纤维中碳纳米管结构(原子结构)及管间组装结构对纤维力学与电学性能有着关键性的影响50 , 56
1
... 式中,Ω 1 表示纤维中碳纳米管基元最外层石墨碳层占所有石墨碳层的比例,例如,单壁碳纳米管时Ω 1 为1,双壁碳纳米管时为0.5,多壁碳纳米管时小于0.5.Ω 2 表示碳纳米管最外层石墨碳层中实际与邻近碳纳米管发生接触的有效面积所占据的比例.τ F L 表示碳纳米管基元的平均有效长度.根据这一模型及大量的碳纳米管纤维力学/电学研究,研究人员普遍认为碳纳米管纤维中碳纳米管结构(原子结构)及管间组装结构对纤维力学与电学性能有着关键性的影响50 , 56
1
2021
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
3
2011
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
... 根据Windle课题组的力学模型(图 6 及公式1),组成纤维的碳纳米管基元具有较少的壁数、较小的管径、较大的长度时纤维的力学性能较高55 67 图 7a ).通过改变阵列生长条件与碳源种类制备不同结构的碳纳米管可纺丝阵列,Jia等58
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2020
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
1
2020
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
2
2015
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
5
2007
... (a) Effect of catalyst content on the wall number of CNT and the strength of fiber 67 69 72 63
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2014
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
2
2014
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
... 阵列纺丝及浮动催化CVD直接纺丝法制备的碳纳米管纤维中存在着较多的孔洞结构,可通过机械加压的方式加以去除.Wang等47 −3 ,断裂载荷提升至处理前的1.2倍,同时纤维横截面积极大减小,辊压后碳纳米管纤维强度达到3.76–5.53 GPa,是未辊压纤维的12倍,见图 9a,b .接着,他们通过改善薄膜中碳纳米管的取向度,并同样采用辊压致密化的方式提升薄膜密度(1.85 g∙cm−3 ),得到了强度高达9.6 GPa的碳纳米管薄膜,为目前文献报道的碳纳米管聚集体(纤维和薄膜)最高强度16 101 65 −3 ,强度较原始薄膜增加221%. ...
2
2002
... 对于组成纤维的碳纳米管,其壁数、直径、长度是影响纤维性能的主要结构参数(也被称为内在结构因素),较少的壁数、较小的管径、较大的长度均可有效增大管间接触面积,从而提升纤维性能9 , 50 , 57 58 -61 50 62 -64 65 , 66
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
2
2005
... 根据Windle课题组的力学模型(图 6 及公式1),组成纤维的碳纳米管基元具有较少的壁数、较小的管径、较大的长度时纤维的力学性能较高55 67 图 7a ).通过改变阵列生长条件与碳源种类制备不同结构的碳纳米管可纺丝阵列,Jia等58
... (a) Effect of catalyst content on the wall number of CNT and the strength of fiber 67 69 72 63
1
2004
... 然而由于碳纳米管结构的特殊性(中空薄壁管状结构),使得碳纳米管管壁具有可变形特性,管径对纤维性能的影响并非完全遵循上述规律,当少壁碳纳米管的管径大于5 nm时,碳纳米管截面形状不再保持圆形,而是会出现“塌陷”从而呈现扁平状68 图 7b ) 69 70 , 71 39
2
2007
... (a) Effect of catalyst content on the wall number of CNT and the strength of fiber 67 69 72 63
... 然而由于碳纳米管结构的特殊性(中空薄壁管状结构),使得碳纳米管管壁具有可变形特性,管径对纤维性能的影响并非完全遵循上述规律,当少壁碳纳米管的管径大于5 nm时,碳纳米管截面形状不再保持圆形,而是会出现“塌陷”从而呈现扁平状68 图 7b ) 69 70 , 71 39
2
2010
... 然而由于碳纳米管结构的特殊性(中空薄壁管状结构),使得碳纳米管管壁具有可变形特性,管径对纤维性能的影响并非完全遵循上述规律,当少壁碳纳米管的管径大于5 nm时,碳纳米管截面形状不再保持圆形,而是会出现“塌陷”从而呈现扁平状68 图 7b ) 69 70 , 71 39
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
1
2006
... 然而由于碳纳米管结构的特殊性(中空薄壁管状结构),使得碳纳米管管壁具有可变形特性,管径对纤维性能的影响并非完全遵循上述规律,当少壁碳纳米管的管径大于5 nm时,碳纳米管截面形状不再保持圆形,而是会出现“塌陷”从而呈现扁平状68 图 7b ) 69 70 , 71 39
7
2017
... (a) Effect of catalyst content on the wall number of CNT and the strength of fiber 67 69 72 63
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... 72 对比了19种不同供应商提供的碳纳米管材料所制备纤维的性能,发现碳纳米管的长径比是决定纤维性能的关键因素,纤维强度及导电性随着碳纳米管长径比的增加呈现近似线性递增的规律,见图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
... 72 研究了液晶纺丝过程中,碳纳米管长度及长径比对纤维电导率的影响,发现电导率随碳纳米管长径比增加而线性增大.Taylor等17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
1
2010
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
2
2007
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... 74 研究了不同阵列高度对纺丝得到的碳纳米管纤维强度的影响,结果表明随着阵列高度从300 μm增加到650 μm,纤维强度从0.32 GPa提升至0.85 GPa.当他们将阵列高度进一步增加到1 mm,纺丝得到的碳纳米管纤维最高强度达到3.3 GPa 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
2
2012
... 当组成纤维的碳纳米管基元长度增大时,邻近碳纳米管间的接触面积也会随之增大,从而使得管间载荷传递效率提升,纤维力学性能得到增强.对此,在不同方法制备的碳纳米管纤维中,研究人员广泛地进行了碳纳米管长度对纤维强度影响的研究72 -74 17 25 72 图 7c .对于阵列纺丝制备碳纳米管纤维中的碳纳米管长度,可以较容易地通过调控生长时间等参数对阵列高度进行调控75 74 33 73 63 图 7d ),从侧面验证了浮动催化纤维中碳纳米管长度对纤维力学性能所起到的关键作用.最近我们通过调控碳纳米管浮动催化生长时间,实现了对碳纳米管长度的有效控制,并研究了其对纤维力学性能的影响,结果表明在确保纤维取向度一致的条件下,纤维力学强度随碳纳米管长度减小而下降48
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
1999
... 对于传统天然纤维及后来的化学纤维,构成纤维的原丝基元沿纤维轴向的高度取向性均是其具有高力学性能的关键.同样地,对于碳纳米管纤维,其微观组成单元(碳纳米管及其管束)沿纤维轴向的取向性也是决定纤维力学与电学性能的关键影响因素.鉴于碳纳米管纤维与链状高分子纤维的结构相似性(可将碳纳米管视为一种特殊的线形高分子链) 76 25 , 77 , 78
3
2009
... 对于传统天然纤维及后来的化学纤维,构成纤维的原丝基元沿纤维轴向的高度取向性均是其具有高力学性能的关键.同样地,对于碳纳米管纤维,其微观组成单元(碳纳米管及其管束)沿纤维轴向的取向性也是决定纤维力学与电学性能的关键影响因素.鉴于碳纳米管纤维与链状高分子纤维的结构相似性(可将碳纳米管视为一种特殊的线形高分子链) 76 25 , 77 , 78
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
6
2015
... 对于传统天然纤维及后来的化学纤维,构成纤维的原丝基元沿纤维轴向的高度取向性均是其具有高力学性能的关键.同样地,对于碳纳米管纤维,其微观组成单元(碳纳米管及其管束)沿纤维轴向的取向性也是决定纤维力学与电学性能的关键影响因素.鉴于碳纳米管纤维与链状高分子纤维的结构相似性(可将碳纳米管视为一种特殊的线形高分子链) 76 25 , 77 , 78
... 受纺织工业中精梳工艺的启发,利用阵列纺丝过程中出现的碳纳米管超薄膜中间态,Zhang等78 , 93 78
... 78 . ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2009
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
1
2004
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
2
2010
... 液晶纺丝被广泛应用于刚性高分子链高性能纤维的加工制备,如芳纶纤维、PBO纤维等.在液晶纺丝过程中,高浓度的纺丝液中存在着大量由刚性高分子链聚集形成的晶畴,晶畴中刚性高分子链高度取向,为后面进行液相纺丝制备高取向性纤维提供了条件.基于液晶纺丝概念,Rice大学Pasquali课题组17 , 24 , 25 , 72 , 79 , 80 25 17 81 2 或H2 ),实现对阵列形貌的调控,从而研究碳纳米管阵列形貌(碳纳米管取直程度)对纤维力学性能的影响,在反应气氛中加入2%的H2 可极大提升阵列中碳纳米管的取直程度,纺丝制备的纤维强度达到1.3 GPa,远高于O2 辅助生长获得的纤维(0.29 GPa).在浮动催化CVD直接纺丝制备碳纳米管纤维过程中,Aleman等62 −1 ),使碳纳米管在组装成纤维过程中得到充分拉伸,极大提高了纤维中碳纳米管的取向性,所制备的纤维比强度达到1 N∙tex−1 .在高收集速率下碳纳米管取向基础上,Windle课题组63 −1 的纤维. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2020
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
1
2011
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
5
2010
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
... 84 采用双马树脂对碳纳米管纤维进行增强,在引入树脂单体前,对碳纳米管纤维进行了表面环氧修饰,在碳纳米管表面引入环氧基团,该表面基团在树脂交联过程中参与反应并与树脂形成共价键合,极大提高了复合纤维力学强度,达到3.1 GPa. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
1
2015
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
4
2015
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
... (a) Schematic of multi-step stretching of CNT/BMI composite fiber, (b) typical stress-strain curves for CNT/BMI composite fibers prepared by different stretching methods 86 89
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
2
2005
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
2
2018
... 牵伸后处理是高性能纤维领域提高原丝基元取向性的常用手段,如超高分子量聚乙烯纤维的工业生产中,就通常采用凝胶纺丝-超倍牵伸的方法获得高度伸直且取向的聚乙烯分子链结构,从而获得高强度纤维.由于碳纳米管的高长径比特性,一般在纯碳纳米管纤维中,碳纳米管间相互缠结组成网络结构,导致其可承受的牵伸率较小,因而难以直接对其进行牵伸取向,而是需要先对碳纳米管纤维进行“塑化”,降低管间缠结与相互作用后再进行牵伸取向.通常,可采用与小分子树脂单体复合、与柔性链高分子复合、对碳纳米管纤维进行溶剂化等方法减小管间作用25 , 77 , 82 -85 86 图 8a,b .湿法纺丝获得的纤维中所含的PVA等聚合物材料也可在牵伸过程中起到润滑剂的作用,Vigolo等66 87 83 , 88 88
... 88 最近报道了基于浮动催化CVD直接纺丝碳纳米管纤维进行热牵伸增强的工作,他们采用PVA溶液预渗透方式制备碳纳米管/PVA复合纤维,接着对复合纤维进行加热条件下的逐级牵伸处理,最终纤维强度提升至原始纤维的212%. ...
5
2019
... (a) Schematic of multi-step stretching of CNT/BMI composite fiber, (b) typical stress-strain curves for CNT/BMI composite fibers prepared by different stretching methods 86 89
... 前述牵伸后处理工艺需要与树脂单体或高分子进行复合后才能获得比较理想的取向增强效果,而这些渗透进入碳纳米管网络的分子在后期较难去除,限制了碳纳米管纤维的应用范围.因此,发展小分子溶剂辅助碳纳米管纤维牵伸工艺得到研究人员的广泛重视90 , 91 89 图 8c .该方法中,碳纳米管纤维在氯磺酸的质子化作用下发生膨胀,使纤维中碳纳米管间范德华作用减弱,从而可使纤维实现较高的牵伸率.并且,氯磺酸在凝固收缩阶段很容易去除,总体处理时间小于1 min.经氯磺酸辅助牵伸增强后,碳纳米管纤维的比强度达到4.08 N∙tex−1 (图 8d ).Oh等92 I G /I D 比及初始比强度,并对牵伸处理条件及热处理条件进行优化,最终获得了最高比强度达6.4 N∙tex−1 的碳纳米管纤维. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2017
... 前述牵伸后处理工艺需要与树脂单体或高分子进行复合后才能获得比较理想的取向增强效果,而这些渗透进入碳纳米管网络的分子在后期较难去除,限制了碳纳米管纤维的应用范围.因此,发展小分子溶剂辅助碳纳米管纤维牵伸工艺得到研究人员的广泛重视90 , 91 89 图 8c .该方法中,碳纳米管纤维在氯磺酸的质子化作用下发生膨胀,使纤维中碳纳米管间范德华作用减弱,从而可使纤维实现较高的牵伸率.并且,氯磺酸在凝固收缩阶段很容易去除,总体处理时间小于1 min.经氯磺酸辅助牵伸增强后,碳纳米管纤维的比强度达到4.08 N∙tex−1 (图 8d ).Oh等92 I G /I D 比及初始比强度,并对牵伸处理条件及热处理条件进行优化,最终获得了最高比强度达6.4 N∙tex−1 的碳纳米管纤维. ...
1
2018
... 前述牵伸后处理工艺需要与树脂单体或高分子进行复合后才能获得比较理想的取向增强效果,而这些渗透进入碳纳米管网络的分子在后期较难去除,限制了碳纳米管纤维的应用范围.因此,发展小分子溶剂辅助碳纳米管纤维牵伸工艺得到研究人员的广泛重视90 , 91 89 图 8c .该方法中,碳纳米管纤维在氯磺酸的质子化作用下发生膨胀,使纤维中碳纳米管间范德华作用减弱,从而可使纤维实现较高的牵伸率.并且,氯磺酸在凝固收缩阶段很容易去除,总体处理时间小于1 min.经氯磺酸辅助牵伸增强后,碳纳米管纤维的比强度达到4.08 N∙tex−1 (图 8d ).Oh等92 I G /I D 比及初始比强度,并对牵伸处理条件及热处理条件进行优化,最终获得了最高比强度达6.4 N∙tex−1 的碳纳米管纤维. ...
2
2020
... 前述牵伸后处理工艺需要与树脂单体或高分子进行复合后才能获得比较理想的取向增强效果,而这些渗透进入碳纳米管网络的分子在后期较难去除,限制了碳纳米管纤维的应用范围.因此,发展小分子溶剂辅助碳纳米管纤维牵伸工艺得到研究人员的广泛重视90 , 91 89 图 8c .该方法中,碳纳米管纤维在氯磺酸的质子化作用下发生膨胀,使纤维中碳纳米管间范德华作用减弱,从而可使纤维实现较高的牵伸率.并且,氯磺酸在凝固收缩阶段很容易去除,总体处理时间小于1 min.经氯磺酸辅助牵伸增强后,碳纳米管纤维的比强度达到4.08 N∙tex−1 (图 8d ).Oh等92 I G /I D 比及初始比强度,并对牵伸处理条件及热处理条件进行优化,最终获得了最高比强度达6.4 N∙tex−1 的碳纳米管纤维. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
2
2016
... 受纺织工业中精梳工艺的启发,利用阵列纺丝过程中出现的碳纳米管超薄膜中间态,Zhang等78 , 93 78
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
1
2018
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
1
2018
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
1
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
1
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
4
2010
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
... 用于细金属丝及光纤加工的金刚石拉丝模也被研究人员用来进行碳纳米管纤维的径向收缩致密化96 , 98 , 102 98 −3 ,同时,在碳纳米管纤维经过拉丝模时,会受到拉丝模施加的切向作用而重新取向,从而获得高取向、高致密度的碳纳米管纤维,见图 9c–e .Hou等102 −3 ,强度达到0.96 GPa. ...
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
2
2017
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... , 97 , 100 , 147 , 150 .Wang等47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
3
2008
... (a) A schematic of the system for rolling CNT fiber, (b) SEM image of the CNT fiber after rolling 47 98
... 用于细金属丝及光纤加工的金刚石拉丝模也被研究人员用来进行碳纳米管纤维的径向收缩致密化96 , 98 , 102 98 −3 ,同时,在碳纳米管纤维经过拉丝模时,会受到拉丝模施加的切向作用而重新取向,从而获得高取向、高致密度的碳纳米管纤维,见图 9c–e .Hou等102 −3 ,强度达到0.96 GPa. ...
... 98 采用一系列不同孔径的拉丝模对碳纳米管纤维进行逐级的过模处理,处理后的纤维在XRD图像中显示出尖锐的(002)衍射峰,对应碳纳米管间距为0.339 nm,纤维密度达到1.09 g∙cm−3 ,同时,在碳纳米管纤维经过拉丝模时,会受到拉丝模施加的切向作用而重新取向,从而获得高取向、高致密度的碳纳米管纤维,见图 9c–e .Hou等102 −3 ,强度达到0.96 GPa. ...
6
2017
... 传统纤维加工过程中的加捻工艺也被广泛用于碳纳米管纤维的致密化处理31 , 39 , 99 28 , 32 , 39 31 99 39
... 99 结合加捻及机械加压处理,获得了强度达到3.3–3.7 GPa的窄带状碳纳米管纤维.Zhao等39
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... 99 , 147 . ...
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
5
2015
... 根据纤维强度计算公式σ = F /A (F 为断裂载荷,A 为纤维截面积),要实现纤维增强,一是要提升纤维能承受的最大载荷,二是要尽量减小纤维横截面积.有鉴于此,对纤维进行致密化处理,一方面可以减小碳纳米管间间距,增加管间相互作用从而提升纤维内的载荷传递效率,另一方面可以有效减小纤维横截面积,实现纤维增强94 , 95 39 , 47 , 96 -100
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
... 100 将溶剂致密化后的阵列纺丝薄膜在张紧状态下进行溶剂挥发干燥,实现致密过程与取向过程的结合,获得的薄膜强度达到3.2 GPa.在浮动催化CVD直接纺丝过程中,存在碳纳米管气凝胶中间体,研究人员也通常采用溶剂致密化的方法将其收缩成连续纤维,一种方式是对碳纳米管气凝胶喷洒挥发性溶剂的雾气/蒸汽使其致密化63 47 41
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
4
2016
... 阵列纺丝及浮动催化CVD直接纺丝法制备的碳纳米管纤维中存在着较多的孔洞结构,可通过机械加压的方式加以去除.Wang等47 −3 ,断裂载荷提升至处理前的1.2倍,同时纤维横截面积极大减小,辊压后碳纳米管纤维强度达到3.76–5.53 GPa,是未辊压纤维的12倍,见图 9a,b .接着,他们通过改善薄膜中碳纳米管的取向度,并同样采用辊压致密化的方式提升薄膜密度(1.85 g∙cm−3 ),得到了强度高达9.6 GPa的碳纳米管薄膜,为目前文献报道的碳纳米管聚集体(纤维和薄膜)最高强度16 101 65 −3 ,强度较原始薄膜增加221%. ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
2
2016
... 用于细金属丝及光纤加工的金刚石拉丝模也被研究人员用来进行碳纳米管纤维的径向收缩致密化96 , 98 , 102 98 −3 ,同时,在碳纳米管纤维经过拉丝模时,会受到拉丝模施加的切向作用而重新取向,从而获得高取向、高致密度的碳纳米管纤维,见图 9c–e .Hou等102 −3 ,强度达到0.96 GPa. ...
... 102 将拉丝模处理与机械加压处理相结合,对浮动催化CVD纺丝碳纳米管纤维进行增强,将生长的原纤维进行逐级拉丝模处理后,进行压强为1.0–4.0 GPa的加压处理,3.7 GPa加压处理后纤维密度提升至1.66 g∙cm−3 ,强度达到0.96 GPa. ...
1
2013
... 在干法纺丝制备的未致密碳纳米管纤维中存在大量微米尺度的孔洞,为溶剂进入这些孔洞进行毛细作用致密化提供了条件103 31 , 40 , 41 , 100 40 100 63 47 41
2
2004
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
... Filleter等105 20 e∙cm−2 ),碳纳米管束强度随辐照计量增加而提升,当电子束辐照计量达到11.3 × 10²⁰ e∙cm−2 ,碳纳米管束强度达到最高值17.1 GPa,较未辐照样品提升了一个数量级,此时可观察到管束的断裂方式为所有碳纳米管的断裂而非管间滑移.当继续提升辐照计量,碳纳米管束强度则出现下降,此时高能电子束对碳纳米管结构的破坏起主要作用.Kis等104 117 107 , 118 −1 ,见图 10a,b . ...
1
2011
... Filleter等105 20 e∙cm−2 ),碳纳米管束强度随辐照计量增加而提升,当电子束辐照计量达到11.3 × 10²⁰ e∙cm−2 ,碳纳米管束强度达到最高值17.1 GPa,较未辐照样品提升了一个数量级,此时可观察到管束的断裂方式为所有碳纳米管的断裂而非管间滑移.当继续提升辐照计量,碳纳米管束强度则出现下降,此时高能电子束对碳纳米管结构的破坏起主要作用.Kis等104 117 107 , 118 −1 ,见图 10a,b . ...
3
2016
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
... Filleter等105 20 e∙cm−2 ),碳纳米管束强度随辐照计量增加而提升,当电子束辐照计量达到11.3 × 10²⁰ e∙cm−2 ,碳纳米管束强度达到最高值17.1 GPa,较未辐照样品提升了一个数量级,此时可观察到管束的断裂方式为所有碳纳米管的断裂而非管间滑移.当继续提升辐照计量,碳纳米管束强度则出现下降,此时高能电子束对碳纳米管结构的破坏起主要作用.Kis等104 117 107 , 118 −1 ,见图 10a,b . ...
... (a) Setup for applying incandescent tension annealing process to CNT fibers and the cross-section SEM images before and after treatment, (b) comparison of specific strength and specific modulus of CNT fibers after incandescent annealing under different applied stresses 107 115 116
1
2010
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
1
2016
... 石墨碳拥有与碳纳米管类似的碳原子结构,可与碳纳米管间形成π –π 相互作用,其自身也具有较高的导电性,是一种较为理想的管间导电填充材料.碳纳米管/碳复合结构的制备可通过化学气相渗透沉积-高温石墨化或高分子前驱体渗透-高温石墨化这两种工艺手段实现109 , 110 , 116 , 132 , 161 110 160 5 S∙m−1 ,见图 12c . ...
2
2017
... 石墨碳拥有与碳纳米管类似的碳原子结构,可与碳纳米管间形成π –π 相互作用,其自身也具有较高的导电性,是一种较为理想的管间导电填充材料.碳纳米管/碳复合结构的制备可通过化学气相渗透沉积-高温石墨化或高分子前驱体渗透-高温石墨化这两种工艺手段实现109 , 110 , 116 , 132 , 161 110 160 5 S∙m−1 ,见图 12c . ...
... 110 通过化学气相渗透沉积在阵列纺丝制备的碳纳米管薄膜上实现了碳纳米管表面的外延石墨碳生长,增强处理后的复合纤维电导率较未处理前提升了至少一个数量级.Zhang等160 5 S∙m−1 ,见图 12c . ...
1
2017
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
4
2019
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... (a) Schematic representation of various steps for CNT-Cu composite fabrication, (b) variation of resistivity with current density for CNT-Cu composite, (c) comparison of specific conductivity of CNT-Cu with different metals 184 112
... 最近,Wang等112 图 14d–f ),制备得到的碳纳米管/Al-Cu复合纤维强度达到6.6 GPa,模量达到500 GPa,同时纤维电导率高达1.8 × 10⁷ S∙m−1 . ...
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2012
... 大量的理论及实验研究表明,碳纳米管纤维的拉伸断裂机制主要为碳纳米管间及管束间的滑移失效9 , 50 , 55 , 70 104 −107 84 , 86 , 108 −114
3
2011
... (a) Setup for applying incandescent tension annealing process to CNT fibers and the cross-section SEM images before and after treatment, (b) comparison of specific strength and specific modulus of CNT fibers after incandescent annealing under different applied stresses 107 115 116
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
5
2015
... (a) Setup for applying incandescent tension annealing process to CNT fibers and the cross-section SEM images before and after treatment, (b) comparison of specific strength and specific modulus of CNT fibers after incandescent annealing under different applied stresses 107 115 116
... 具有sp 2 π –π 相互作用,作用强度较范德华相互作用大为增强.通常可采用化学气相渗透沉积(CVI)或前驱体渗透-高温石墨化这两种方式在碳纳米管纤维内引入石墨碳增强相132 -134 116 图 10e–g . ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 石墨碳拥有与碳纳米管类似的碳原子结构,可与碳纳米管间形成π –π 相互作用,其自身也具有较高的导电性,是一种较为理想的管间导电填充材料.碳纳米管/碳复合结构的制备可通过化学气相渗透沉积-高温石墨化或高分子前驱体渗透-高温石墨化这两种工艺手段实现109 , 110 , 116 , 132 , 161 110 160 5 S∙m−1 ,见图 12c . ...
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2016
... Filleter等105 20 e∙cm−2 ),碳纳米管束强度随辐照计量增加而提升,当电子束辐照计量达到11.3 × 10²⁰ e∙cm−2 ,碳纳米管束强度达到最高值17.1 GPa,较未辐照样品提升了一个数量级,此时可观察到管束的断裂方式为所有碳纳米管的断裂而非管间滑移.当继续提升辐照计量,碳纳米管束强度则出现下降,此时高能电子束对碳纳米管结构的破坏起主要作用.Kis等104 117 107 , 118 −1 ,见图 10a,b . ...
2
2019
... Filleter等105 20 e∙cm−2 ),碳纳米管束强度随辐照计量增加而提升,当电子束辐照计量达到11.3 × 10²⁰ e∙cm−2 ,碳纳米管束强度达到最高值17.1 GPa,较未辐照样品提升了一个数量级,此时可观察到管束的断裂方式为所有碳纳米管的断裂而非管间滑移.当继续提升辐照计量,碳纳米管束强度则出现下降,此时高能电子束对碳纳米管结构的破坏起主要作用.Kis等104 117 107 , 118 −1 ,见图 10a,b . ...
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2011
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
1
2010
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
1
2015
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
2
2012
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
1
2011
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
2
2013
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
1
2012
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
2
2017
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
... Summary of the efficient enhancement methods for mechanical property of CNTFs.
Table 1 Enhancement methods for mechanical property of CNT fibers Strength (GPa) Specific strength (N∙tex−1 ) Ref. FCCVD CNT fibers CNT alignment by high collecting speed, controlling the gauge length – 9 63 CNT alignment by high collecting speed, densification by mechanical rolling 9.6 – 16 Controlling the CNT length and alignment during FCCVD process – 3.1 48 Stretching with the aid of chlorosulfonic acid 4.08 – 89 Controlling the growth condition of FCCVD, stretching with the aid of chlorosulfonic acid – 6.4 92 Combining with BMI resin, mechanical stretching 3.08 – 84 Combining with polymer and in-situ cross-linking under tension – 3.5 123 Combining with BMI resin, multi-step stretching 6.94 – 86 Mechanical densification, combining with epoxy resin 5.2 – 101 Densification by mechanical rolling 5.53 – 47 Densification by twisting 3.7 – 99 CNT bonding by Joule heating under tension 3.2 – 118 Covalent bonding between CNTs with small molecules – 3.7 127 Array spinning CNT fibers Spinning from ultra-long CNT arrays 1.068 – 75 Controlling wall number and diameter of CNT 1.23 – 58 Controlling the alignment and length of CNT array 3.3 – 33 Controlling waviness morphology of CNT array 1.3 – 81 Twisting, mechanical stretching 1.1 – 39 Alignment and densification by evaporation of solvent under tension 3.2 – 100 Alignment by “Microcombing” 3.2 – 78 Infiltrating with adhesive polymer, heat-induced crosslinking 2.2 – 115 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.04 – 116 Combining with Al/Cu by sputtering, heat-induced diffusion 6.6 – 112 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, using long CNT 4.2 – 17 Spinning from liquid crystal CNT dope, controlling CNT aspect ratio 2.4 – 72 Spinning from liquid crystal CNT dope 1 – 25 Combining with PVA, hot stretching 1.4–1.8 – 87
4 碳纳米管纤维电学性能增强 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2013
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
2
2010
... 各种不同类型的高分子材料被广泛用于碳纳米管纤维内管间作用力的增强.柔性链高分子由于具有较好的溶解性与可处理性,受到研究人员的关注并被用于碳纳米管纤维的增强30 , 119 , 120 121 −1 提高至1.52 N∙tex−1 .除直接进行聚合物溶液渗透外,研究人员进一步研究了首先进行单体溶液渗透,再进行聚合的复合方法,以提高聚合物与碳纳米管间的复合效率122 -124 84 , 125 -127 115 图 10c,d .相较于未处理纤维,交联聚合物增强的碳纳米管纤维断裂形貌也发生了明显改变,表明纤维断裂机制可能从碳纳米管或管束间的滑移断裂部分转变为碳纳米管或管束内部的断裂.进一步地,可通过对碳纳米管表面进行修饰,使碳纳米管表面与聚合物间形成共价键合以增强其界面作用128 -131 84
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
3
2014
... 具有sp 2 π –π 相互作用,作用强度较范德华相互作用大为增强.通常可采用化学气相渗透沉积(CVI)或前驱体渗透-高温石墨化这两种方式在碳纳米管纤维内引入石墨碳增强相132 -134 116 图 10e–g . ...
... 通过干法及湿法纺丝制备得到的碳纳米管纤维中不可避免地存在着孔洞及间隙,即使通过上述致密化后处理过程仍无法完全避免,导致较大的纤维电阻.此时可通过在碳纳米管间及孔隙中引入其他导电材料减小管间电阻,常见的导电填充材料包括导电聚合物、石墨碳、金属纳米颗粒等132 , 151 -155
... 石墨碳拥有与碳纳米管类似的碳原子结构,可与碳纳米管间形成π –π 相互作用,其自身也具有较高的导电性,是一种较为理想的管间导电填充材料.碳纳米管/碳复合结构的制备可通过化学气相渗透沉积-高温石墨化或高分子前驱体渗透-高温石墨化这两种工艺手段实现109 , 110 , 116 , 132 , 161 110 160 5 S∙m−1 ,见图 12c . ...
1
2019
... 具有sp 2 π –π 相互作用,作用强度较范德华相互作用大为增强.通常可采用化学气相渗透沉积(CVI)或前驱体渗透-高温石墨化这两种方式在碳纳米管纤维内引入石墨碳增强相132 -134 116 图 10e–g . ...
1
2012
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
1
2014
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
2
2014
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 许多研究工作表明,碳纳米管纤维可以通过掺杂提高碳纳米管内的载流子浓度,从而提高纤维导电性137 , 138 , 162 2 、其他卤素单质及卤素互化物、氯磺酸、SOCl2 、HNO3 、H2 O2 等,这些氧化剂普遍具有较强的吸电子能力139 , 163 -169
2
2011
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 许多研究工作表明,碳纳米管纤维可以通过掺杂提高碳纳米管内的载流子浓度,从而提高纤维导电性137 , 138 , 162 2 、其他卤素单质及卤素互化物、氯磺酸、SOCl2 、HNO3 、H2 O2 等,这些氧化剂普遍具有较强的吸电子能力139 , 163 -169
2
2019
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 许多研究工作表明,碳纳米管纤维可以通过掺杂提高碳纳米管内的载流子浓度,从而提高纤维导电性137 , 138 , 162 2 、其他卤素单质及卤素互化物、氯磺酸、SOCl2 、HNO3 、H2 O2 等,这些氧化剂普遍具有较强的吸电子能力139 , 163 -169
3
2017
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
...
140 A simplified model of carrier transport in CNT fibers <sup><xref ref-type="bibr" rid="b140">140</xref></sup>. Fig 11 ![]()
4.1 碳纳米管纤维结构调控与纤维电学性能增强 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
...
140 .
Fig 11 ![]()
4.1 碳纳米管纤维结构调控与纤维电学性能增强 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
2
2007
... 除了优异的力学性能,碳纳米管还具有极高的导电性和载流能力.对比传统的金属导体,碳纳米管具有密度低、环境稳定、力学性能高、电导率高、载流大等特性,有望实现对传统金属导体的部分取代135 , 136 9 , 137 , 138 40 , 139 图 11 为碳纳米管纤维导电机制示意图,纤维中的电子沿碳纳米管轴向传输,达到邻近碳纳米管界面时,通过3D跳跃机制(3D hopping conduction model)发生管间电子传输140 -142
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
1
2014
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
1
2016
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
1
2015
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
1
2013
... 作为纤维的基本构成单元,碳纳米管本身的结构对其导电特性有着显著影响.单壁碳纳米管由于手性矢量分布的原因,生长得到的混合碳纳米管中含有1/3的金属型和2/3的半导体型碳纳米管,因此并非理想的导电纤维组成单元143 142 , 144 图 11 所示的碳纳米管纤维导电机制,当采用更大长度碳纳米管构筑纤维时,单位长度纤维内电子传输所需要通过的界面数量更少,总体界面电阻更低145 72 , 146 72 17 7 S∙m−1 ,为目前报道的电导率最高的纯碳纳米管纤维. ...
3
2015
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... , 147 , 150 .Wang等47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... , 147 . ...
1
2015
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
6
2017
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
... 在氯磺酸辅助牵伸进行碳纳米管纤维取向的工作中,研究人员获得了电导率高达10.9 × 10⁶ S∙m−1 的碳纳米管纤维,他们分析除了牵伸引起的高取向性与致密化所导致的较低管间电阻外,处理后残余氯磺酸对纤维的掺杂也对导电性起着重要作用17 , 25 170 2 掺杂处理,将碳纳米管纤维在200 ℃的I2 蒸汽中放置12 h,元素分析表明碘原子修饰到碳纳米管表面(以I3 - 和I5 - 的多碘离子形式存在),在碳纳米管与碘之间发生电子转移,经掺杂处理后纤维电导率接近107 S∙m−1 ,而比电导率则已高于金属铜和铝(图 13a,b ),同时纤维载流容量达到104 –105 A∙cm−2 .根据文献报道,I2 掺杂处理可将碳纳米管纤维的载流子浓度提升一个量级149 171 149 , 172 149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
... 149 , 172 .Zhang等149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
... 149 在掺杂后的碳纳米管薄膜表面涂覆上一层导电聚合物(聚3, 4-乙烯二氧噻吩: 聚苯乙烯磺酸盐,PEDOT: PSS),由于其较高的粘度及疏水特性,导电聚合物只覆盖在薄膜表面,对碳纳米管网络的导电行为基本不产生影响,见图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
... (a) Elemental mapping of iodine for I2 doped CNT fiber, (b) comparison in specific conductivity among raw, doped CNT fibers and several metals 170 149
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2011
... 根据前文中的论述,碳纳米管纤维的电阻主要来自于管间界面电阻,对于纯碳纳米管纤维而言,更小的管间距、更大的管间接触面积有利于减小管间界面电阻.这种结构特性与高强度碳纳米管纤维对组装结构的要求十分一致,因此,与力学性能增强类似,可以通过对纤维进行取向及致密化处理的方式实现碳纳米管纤维电学性能的增强31 , 77 , 96 , 97 , 99 , 101 , 147 6 –10 × 106 S∙m−1 ,而比电导率最高达到5640 ± 600 S∙m2 ∙kg−1 ,十分接近金属铜的比电导率17 , 25 , 148 84 , 149 89 2 ∙kg−1 ,超过金属铜的1/3.另外,Zhang等78 , 93 31 , 47 , 97 , 100 , 147 , 150 47 6 –2.24 × 10⁶ S∙m−1 .另外,通过加捻及拉丝模致密化处理,研究人员也实现了碳纳米管纤维电导率提升至1 × 10⁶ S∙m−1 以上的电学性能增强效果99 , 147
2
2011
... 通过干法及湿法纺丝制备得到的碳纳米管纤维中不可避免地存在着孔洞及间隙,即使通过上述致密化后处理过程仍无法完全避免,导致较大的纤维电阻.此时可通过在碳纳米管间及孔隙中引入其他导电材料减小管间电阻,常见的导电填充材料包括导电聚合物、石墨碳、金属纳米颗粒等132 , 151 -155
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
1
2016
... 到目前为止,电化学沉积、磁控溅射等方法制备的碳纳米管/金属复合纤维虽然拥有优异的电学性能,但复合纤维中金属含量均比较高,其高导电性能大部分来自于金属导体本身,部分抵消了碳纳米管纤维自身所具有的轻质低密度优势.采用金属纳米颗粒渗透的方法可在引入较少量金属的情况下实现碳纳米管纤维的电学性能增强153 , 189 190
1
2013
... 通过干法及湿法纺丝制备得到的碳纳米管纤维中不可避免地存在着孔洞及间隙,即使通过上述致密化后处理过程仍无法完全避免,导致较大的纤维电阻.此时可通过在碳纳米管间及孔隙中引入其他导电材料减小管间电阻,常见的导电填充材料包括导电聚合物、石墨碳、金属纳米颗粒等132 , 151 -155
1
2014
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
1
2008
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
2
2016
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
... (a) Schematic depict for synthesis of PIS-cross linked CNT fiber by aryl radical coupling reaction 158 159 160
3
2014
... 聚合物溶液粘度较高,较难渗透进入较小的微观孔隙中,因而采用导电聚合物对碳纳米管纤维进行导电性增强时,通常采用先进行单体溶液渗透,再进行聚合的工艺制备碳纳米管/导电聚合物复合纤维122 , 156 124 157 图 12a 131 , 151 , 158 111 159 图 12b ),复合纤维的电导率为原始碳纳米管纤维的4倍.他们分析复合纤维导电性提升的原因在于石墨烯的引入极大增加了费米能级附近的态密度,同时使管间电子跳跃距离下降了一个数量级. ...
... (a) Schematic depict for synthesis of PIS-cross linked CNT fiber by aryl radical coupling reaction 158 159 160
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
2
2019
... (a) Schematic depict for synthesis of PIS-cross linked CNT fiber by aryl radical coupling reaction 158 159 160
... 石墨碳拥有与碳纳米管类似的碳原子结构,可与碳纳米管间形成π –π 相互作用,其自身也具有较高的导电性,是一种较为理想的管间导电填充材料.碳纳米管/碳复合结构的制备可通过化学气相渗透沉积-高温石墨化或高分子前驱体渗透-高温石墨化这两种工艺手段实现109 , 110 , 116 , 132 , 161 110 160 5 S∙m−1 ,见图 12c . ...
1
2014
... 石墨碳拥有与碳纳米管类似的碳原子结构,可与碳纳米管间形成π –π 相互作用,其自身也具有较高的导电性,是一种较为理想的管间导电填充材料.碳纳米管/碳复合结构的制备可通过化学气相渗透沉积-高温石墨化或高分子前驱体渗透-高温石墨化这两种工艺手段实现109 , 110 , 116 , 132 , 161 110 160 5 S∙m−1 ,见图 12c . ...
1
2015
... 许多研究工作表明,碳纳米管纤维可以通过掺杂提高碳纳米管内的载流子浓度,从而提高纤维导电性137 , 138 , 162 2 、其他卤素单质及卤素互化物、氯磺酸、SOCl2 、HNO3 、H2 O2 等,这些氧化剂普遍具有较强的吸电子能力139 , 163 -169
1
2005
... 许多研究工作表明,碳纳米管纤维可以通过掺杂提高碳纳米管内的载流子浓度,从而提高纤维导电性137 , 138 , 162 2 、其他卤素单质及卤素互化物、氯磺酸、SOCl2 、HNO3 、H2 O2 等,这些氧化剂普遍具有较强的吸电子能力139 , 163 -169
1
2018
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
2
2016
... 许多研究工作表明,碳纳米管纤维可以通过掺杂提高碳纳米管内的载流子浓度,从而提高纤维导电性137 , 138 , 162 2 、其他卤素单质及卤素互化物、氯磺酸、SOCl2 、HNO3 、H2 O2 等,这些氧化剂普遍具有较强的吸电子能力139 , 163 -169
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
3
2011
... 在氯磺酸辅助牵伸进行碳纳米管纤维取向的工作中,研究人员获得了电导率高达10.9 × 10⁶ S∙m−1 的碳纳米管纤维,他们分析除了牵伸引起的高取向性与致密化所导致的较低管间电阻外,处理后残余氯磺酸对纤维的掺杂也对导电性起着重要作用17 , 25 170 2 掺杂处理,将碳纳米管纤维在200 ℃的I2 蒸汽中放置12 h,元素分析表明碘原子修饰到碳纳米管表面(以I3 - 和I5 - 的多碘离子形式存在),在碳纳米管与碘之间发生电子转移,经掺杂处理后纤维电导率接近107 S∙m−1 ,而比电导率则已高于金属铜和铝(图 13a,b ),同时纤维载流容量达到104 –105 A∙cm−2 .根据文献报道,I2 掺杂处理可将碳纳米管纤维的载流子浓度提升一个量级149 171 149 , 172 149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
... (a) Elemental mapping of iodine for I2 doped CNT fiber, (b) comparison in specific conductivity among raw, doped CNT fibers and several metals 170 149
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2008
... 在氯磺酸辅助牵伸进行碳纳米管纤维取向的工作中,研究人员获得了电导率高达10.9 × 10⁶ S∙m−1 的碳纳米管纤维,他们分析除了牵伸引起的高取向性与致密化所导致的较低管间电阻外,处理后残余氯磺酸对纤维的掺杂也对导电性起着重要作用17 , 25 170 2 掺杂处理,将碳纳米管纤维在200 ℃的I2 蒸汽中放置12 h,元素分析表明碘原子修饰到碳纳米管表面(以I3 - 和I5 - 的多碘离子形式存在),在碳纳米管与碘之间发生电子转移,经掺杂处理后纤维电导率接近107 S∙m−1 ,而比电导率则已高于金属铜和铝(图 13a,b ),同时纤维载流容量达到104 –105 A∙cm−2 .根据文献报道,I2 掺杂处理可将碳纳米管纤维的载流子浓度提升一个量级149 171 149 , 172 149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
1
2018
... 在氯磺酸辅助牵伸进行碳纳米管纤维取向的工作中,研究人员获得了电导率高达10.9 × 10⁶ S∙m−1 的碳纳米管纤维,他们分析除了牵伸引起的高取向性与致密化所导致的较低管间电阻外,处理后残余氯磺酸对纤维的掺杂也对导电性起着重要作用17 , 25 170 2 掺杂处理,将碳纳米管纤维在200 ℃的I2 蒸汽中放置12 h,元素分析表明碘原子修饰到碳纳米管表面(以I3 - 和I5 - 的多碘离子形式存在),在碳纳米管与碘之间发生电子转移,经掺杂处理后纤维电导率接近107 S∙m−1 ,而比电导率则已高于金属铜和铝(图 13a,b ),同时纤维载流容量达到104 –105 A∙cm−2 .根据文献报道,I2 掺杂处理可将碳纳米管纤维的载流子浓度提升一个量级149 171 149 , 172 149 图 13c .掺杂后的取向碳纳米管薄膜的电导率达到1.3 × 10⁶ S∙m−1 ,在240 h的测试时间段内,其电导率没有发生明显的变化. ...
1
2018
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
2014
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
2014
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
2017
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
2018
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
2016
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
1
2016
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
2
2017
... 将碳纳米管纤维与铜等传统金属导体材料复合,从而结合金属导体与碳纳米管各自的优势,是实现碳纳米管纤维电学性能增强的重要途径之一173 -175 176 , 177 178 , 179 180 -183
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
4
2013
... 在阵列法制备的碳纳米管薄膜中,Subramaniam等184 图 14a .他们先采用含铜离子的溶液对碳纳米管网络进行收缩,再分别采用有机溶液电沉积和水溶液电沉积工艺进行铜的成核及生长,这样制备的复合导体中,铜均匀分布在整个碳纳米管网络中,具有很高的孔隙填充率,使复合导体的电导率达到2.3 × 10⁷ –4.7 × 10⁷ S∙m−1 ,仅略低于铜(5.8 × 10⁷ S∙m−1 ),而比电导率则高于铜.同时,碳纳米管/铜的复合结构使铜的迁移活化能提升至~2.0 eV,抑制了大电流时铜原子迁移所导致的导体失效,使得复合导体展现出超高的载流特性,最大载流容量达到6 × 10⁸ A∙cm−2 ,为铜的100倍,见图 14b,c 184 185 , 186 186 7 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
... 184 .在碳纳米管纤维电化学沉积制备碳纳米管/金属复合导体时,碳纳米管本身的疏水特性会使沉积均匀性下降,且界面结合力较弱,这种缺陷可通过对碳纳米管纤维进行表面功能化预处理加以改善185 , 186 186 7 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
... (a) Schematic representation of various steps for CNT-Cu composite fabrication, (b) variation of resistivity with current density for CNT-Cu composite, (c) comparison of specific conductivity of CNT-Cu with different metals 184 112
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2017
... 在阵列法制备的碳纳米管薄膜中,Subramaniam等184 图 14a .他们先采用含铜离子的溶液对碳纳米管网络进行收缩,再分别采用有机溶液电沉积和水溶液电沉积工艺进行铜的成核及生长,这样制备的复合导体中,铜均匀分布在整个碳纳米管网络中,具有很高的孔隙填充率,使复合导体的电导率达到2.3 × 10⁷ –4.7 × 10⁷ S∙m−1 ,仅略低于铜(5.8 × 10⁷ S∙m−1 ),而比电导率则高于铜.同时,碳纳米管/铜的复合结构使铜的迁移活化能提升至~2.0 eV,抑制了大电流时铜原子迁移所导致的导体失效,使得复合导体展现出超高的载流特性,最大载流容量达到6 × 10⁸ A∙cm−2 ,为铜的100倍,见图 14b,c 184 185 , 186 186 7 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
3
2011
... 在阵列法制备的碳纳米管薄膜中,Subramaniam等184 图 14a .他们先采用含铜离子的溶液对碳纳米管网络进行收缩,再分别采用有机溶液电沉积和水溶液电沉积工艺进行铜的成核及生长,这样制备的复合导体中,铜均匀分布在整个碳纳米管网络中,具有很高的孔隙填充率,使复合导体的电导率达到2.3 × 10⁷ –4.7 × 10⁷ S∙m−1 ,仅略低于铜(5.8 × 10⁷ S∙m−1 ),而比电导率则高于铜.同时,碳纳米管/铜的复合结构使铜的迁移活化能提升至~2.0 eV,抑制了大电流时铜原子迁移所导致的导体失效,使得复合导体展现出超高的载流特性,最大载流容量达到6 × 10⁸ A∙cm−2 ,为铜的100倍,见图 14b,c 184 185 , 186 186 7 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
... 186 设计了一套连续阳极氧化与电化学沉积装置,进行碳纳米管/铜复合纤维的连续制备.在复合纤维制备过程中,碳纳米管纤维先在硫酸溶液中进行阳极氧化处理再进入沉积溶液中进行铜的电化学沉积,所得到的碳纳米管/铜复合纤维具有较为均匀的铜沉积结构,同时碳纳米管/铜界面结合也得到改善,使复合纤维电导率达到1.84 × 107 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
... Summary of the efficient enhancement methods for conductivity of CNTFs.
Table 2 Enhancement methods for conductivity of CNT fibers Conductivity (S∙m−1 ) Specific conductivity (S∙m2 ∙kg−1 ) Ref. FCCVD CNT fibers Stretching with the aid of chlorosulfonic acid – 2270 89 Densification by twisting 1.2 × 10⁶ – 99 Densification by mechanical pressing (using a spatula) 1.2 × 10⁶ – 101 Densification by liquid induced shrink, mechanical rolling 2.24 × 10⁶ – 47 Densification by drawing through tungsten carbide dies, doping with KAuBr4 1.3 × 10⁶ – 96 Alignment by stretching, doping with I2 , capping with conducting polymer 1.3 × 10⁶ – 149 Removing Fe catalyst impurities, doping with I2 6.7 × 10⁶ 1.96 × 10⁴ 170 Doping with Br2 gas 1.63 × 10⁶ 1390 168 Combining with Cu by physical vapor deposition, densification by drawing through a series of dies 1.37 × 10⁷ – 183 Array spinning CNT fibers Densification by twisting, shrinking induced by solvent evaporation 9.1 × 10⁴ – 31 Alignment by “Microcombing” 1.8 × 10⁵ – 78 Combining with GO 9.0 × 10⁴ – 159 Forming CNT/C composite by infiltrating with poly-dopamine, pyrolysis 4.9 × 10⁵ – 116 Doping with H2 O2 3.6 × 10⁵ – 169 Combining with Cu through organic electrodeposition and aqueous electrodeposition 4.7 × 10⁷ 8300 184 Combining with Al/Cu by sputtering, heat-induced diffusion 1.8 × 10⁷ – 112 Combining with Cu by continuous anodization and electrodeposition 1.84 × 10⁷ – 186 Wet spinning CNT fibers Spinning from liquid crystal CNT dope, doping with I2 5.0 × 10⁶ – 25 Spinning from liquid crystal CNT dope, using long CNT 1.09 × 10⁷ – 17
5 总结与展望 碳纳米管纤维是近二十年来快速发展的一种新型纳米碳基高性能纤维材料,其力学性能目前最高接近10 Gpa,而且碳纳米管管束的强度可达80 GPa以上,碳纳米管自身力学强度则在100–200 GPa,这使得碳纳米管纤维有望在轻质、高强等关键性能指标方面全面超越碳纤维,因此,碳纳米管纤维被认为是新一代的纳米碳纤维.同时,碳纳米管纤维兼具碳纤维不具备的高韧特性,而且导电、导热性能大幅优于碳纤维,例如碳纳米管纤维的比电导率已经与金属铜相当,这使得碳纳米管纤维在未来高强、高韧、高导电新型功能纤维开发方面具有光明的发展前景.难能可贵的是,碳纳米管纤维技术具有鲜明的中国标签,虽然西方国家高度重视碳纳米管纤维技术发展,但是我国在碳纳米管纤维的连续制备、高性能化等方面均保持相对领先的状态.此外,相较于碳纤维产业一直无法克服高能耗、高污染、工艺复杂等难题,碳纳米管纤维技术是一项加工工艺简单、环境友好、低能耗、低排放、高附加值的新兴产业,显示出非常广阔的发展前景.碳纳米管纤维作为高强、高韧、高导电及结构功能一体化纤维材料,其未来有望在航空航天、武器装备、智能穿戴等诸多重要领域实现引领性、变革性的应用. ...
1
2018
... 在阵列法制备的碳纳米管薄膜中,Subramaniam等184 图 14a .他们先采用含铜离子的溶液对碳纳米管网络进行收缩,再分别采用有机溶液电沉积和水溶液电沉积工艺进行铜的成核及生长,这样制备的复合导体中,铜均匀分布在整个碳纳米管网络中,具有很高的孔隙填充率,使复合导体的电导率达到2.3 × 10⁷ –4.7 × 10⁷ S∙m−1 ,仅略低于铜(5.8 × 10⁷ S∙m−1 ),而比电导率则高于铜.同时,碳纳米管/铜的复合结构使铜的迁移活化能提升至~2.0 eV,抑制了大电流时铜原子迁移所导致的导体失效,使得复合导体展现出超高的载流特性,最大载流容量达到6 × 10⁸ A∙cm−2 ,为铜的100倍,见图 14b,c 184 185 , 186 186 7 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
1
2017
... 在阵列法制备的碳纳米管薄膜中,Subramaniam等184 图 14a .他们先采用含铜离子的溶液对碳纳米管网络进行收缩,再分别采用有机溶液电沉积和水溶液电沉积工艺进行铜的成核及生长,这样制备的复合导体中,铜均匀分布在整个碳纳米管网络中,具有很高的孔隙填充率,使复合导体的电导率达到2.3 × 10⁷ –4.7 × 10⁷ S∙m−1 ,仅略低于铜(5.8 × 10⁷ S∙m−1 ),而比电导率则高于铜.同时,碳纳米管/铜的复合结构使铜的迁移活化能提升至~2.0 eV,抑制了大电流时铜原子迁移所导致的导体失效,使得复合导体展现出超高的载流特性,最大载流容量达到6 × 10⁸ A∙cm−2 ,为铜的100倍,见图 14b,c 184 185 , 186 186 7 S∙m−1 ,强度为600–811 MPa.另外,在碳纳米管/铜界面间引入一层纳米尺度Ni或Cr缓冲层,也可实现碳纳米管/金属界面增强的目的187 , 188
1
2013
... 到目前为止,电化学沉积、磁控溅射等方法制备的碳纳米管/金属复合纤维虽然拥有优异的电学性能,但复合纤维中金属含量均比较高,其高导电性能大部分来自于金属导体本身,部分抵消了碳纳米管纤维自身所具有的轻质低密度优势.采用金属纳米颗粒渗透的方法可在引入较少量金属的情况下实现碳纳米管纤维的电学性能增强153 , 189 190
1
2013
... 到目前为止,电化学沉积、磁控溅射等方法制备的碳纳米管/金属复合纤维虽然拥有优异的电学性能,但复合纤维中金属含量均比较高,其高导电性能大部分来自于金属导体本身,部分抵消了碳纳米管纤维自身所具有的轻质低密度优势.采用金属纳米颗粒渗透的方法可在引入较少量金属的情况下实现碳纳米管纤维的电学性能增强153 , 189 190